PET et PBT : La cristallisation fait la différence
Les structures chimiques dePETetPBTsont fondamentalement très similaires. Le polyester est synthétisé à partir d'un acide organique (ici, l'acide téréphtalique) et d'un alcool. Pour le PBT, son monomère alcool devient le butanediol, tandis que le PET est le glycol éthylène. Les polymères ainsi obtenus sont bien connus - PBT et PET.
La meilleure façon de comprendre la différence entre le PBT et le PET est d'examiner la structure chimique des unités répétitives qui composent la chaîne moléculaire du polymère, comme montré dans la Figure (1). La caractéristique fondamentale qui distingue le PBT et le PET des autres matériaux est le groupe téréphtalate, dont provient le nom de cette classe de matériaux. D'autres polymères, tels quePTTet PCT, sont également membres de cette famille chimique, montrant seulement de légères différences dans leurs structures.
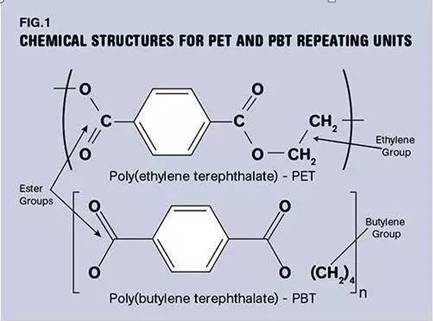
Une autre caractéristique chimique clé de cette classe de matériaux est la présence de cycles à six membres à intervalles réguliers sur l'ossature du polymère. Cette unité structurelle appelée cycle benzénique, également communément connue sous le nom de cycle aromatique, confère une rigidité à la chaîne polymère. Cela affectera plusieurs propriétés importantes, y compris la température de transition vitreuse, au-dessus de laquelle le polymère perd la plupart de ses propriétés de port de charge.
La perspective 2D de la structure chimique n'est pas très évidente, mais la perspective 3D montre que les cycles aromatiques se trouvent dans un plan lumineux, indépendamment du fait que de nombreux groupes chimiques sur la chaîne polymère peuvent ou non être projetés sur un plan papier. Les cycles aromatiques limitent donc les propriétés intrinsèques de rotation et de vibration des autres groupes sur la chaîne moléculaire. Cela fait partie de l'effet de durcissement de la structure des cycles aromatiques. Cette mobilité réduite du cycle de benzène et sa nature encombrante affecteront également la capacité du polymère à se cristalliser lors du refroidissement. Le PBT a un espacement plus large des cycles de benzène aromatiques, et la cristallisation est plus efficace que celle du PET. Cependant, le PET, s'il se cristallise plus efficacement, offrirait de meilleures propriétés mécaniques, y compris la résistance, la rigidité et la performance à haute température.
De nombreux consommateurs sont familiarisés avec les matériaux PET pour les conteneurs de mise en bouteille d'eau et de boissons gazeuses. Ce type de PET est amorphe et conçu pour empêcher sa cristallisation. Si le grade de PET pour la bouteille se cristallise, il devient trouble et opaque, et plus important encore, il perd sa résistance aux chocs. Ainsi, bien qu'il puisse y avoir de nombreuses pièces sous le capot qui sont moulées à partir de PET cristallin, il existe des températures élevées et des environnements chimiques sévères ; et la plupart du PET dans le monde est consommé dans l'emballage, où il est amorphe, renforcé non cristallin, ne peut pas faire face à l'environnement sévère ci-dessus.
Les types de PET que nous allons discuter dans la deuxième partie de cet article sont amorphes et contiennent toujours une forte proportion de fibres de verre et/ou de charges minérales. Cependant, le polyester PBT est fourni sous sa forme cristalline, remplie ou non remplie. En fait, puisque le PBT cristalise plus rapidement que le PET, il est impossible de produire des pièces en PBT amorphe dans des conditions de traitement normales. Si les polymères sont cristallisés de manière suffisamment efficace, ils peuvent tous atteindre un certain niveau d'organisation dans leur structure. La rigidité du groupe polyester et de l'anneau aromatique est équilibrée par la flexibilité et la mobilité du groupe butyle. Cependant, dans le PET, les groupes vinyles plus courts permettent une sélectivité dans la cristallisation. Si nous refroidissons rapidement le PET, nous obtenons du PET amorphe ; sinon, nous le refroidissons lentement, et nous obtenons du PET semi-cristallin.
Beaucoup de bouteilles en PET commencent comme des préformes par moulage par injection. Ces préformes sont transparentes avec des parois plus épaisses afin d'éviter l'effet d'amincissement ressenti lorsque les préformes suivantes sont réchauffées et étirées en bouteilles. Si vous avez déjà travaillé dans une usine de bouteilles, vous savez qu'au cours de la phase de préchauffage, si les préformes deviennent trop chaudes, elles deviendront troubles et opaques - un signe de cristallisation. (En fait, si vous vous approchez de la porte de la préforme, vous verrez une petite quantité de brouillard dans cette zone, causée par la surchauffe de la pièce à cet endroit). Si vous essayiez de souffler un moule pour une bouteille avec cette préforme opaque partiellement cristallisée, cela réduirait la performance d'impact. Si suffisamment de cristaux se forment, la préforme peut même se briser pendant le processus de moulage par soufflage. Donc, le truc est de maintenir le matériau au-dessus de sa température de transition vitreuse et en dessous de sa température de cristallisation. Cette fenêtre de température peut ne pas être très large, comme le montre la Figure (2).
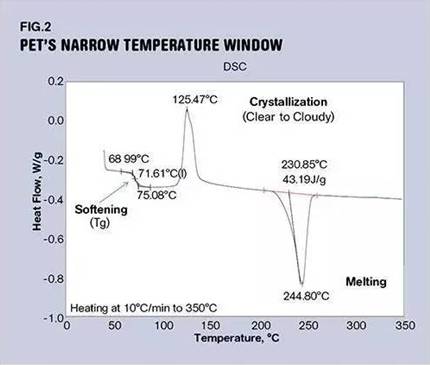
Ce graphique montre le comportement du polyester PET amorphe, un matériau clair non rempli utilisé pour fabriquer des pièces nécessitant robustesse et clarté mais pas de performance à haute température. Lorsque le matériau est chauffé à partir de la température ambiante, le premier phénomène notable est la transition vitreuse. Cela semble être une étape dans le changement d'enthalpie du matériau dans laquelle le processus se fait à 75°C (167F). À ce stade, le matériau perd sa rigidité à température ambiante et devient mou et conforme. À mesure que la température augmente, la viscosité du polymère ramolli commence à diminuer jusqu'à ce qu'elle atteigne 110°C (230F). C'est à cette température que la ligne de base du scan commence à augmenter rapidement, et l'écart entre 75°C et 110°C représente la fenêtre d'opportunité pour le soufflage de bouteilles en PET.
De nombreuses usines d'embouteillage que j'ai visitées utilisent des températures de préchauffage proches de 100C (212F). Une fois que le processus de cristallisation commence, le matériau commence à se brouiller. Le matériau commencera alors à retrouver une partie de la rigidité qu'il a perdue en passant la température de transition vitreuse. Si ce processus se poursuit, le polymère cristallisera à 140°C (473F). Par conséquent, le PET peut exister sous deux formes - amorphe ou semi-cristalline - en fonction de la façon dont il est manipulé.
Cependant, dans des conditions commerciales normales, le PBT est toujours semi-cristallin. Donc, pour comprendre correctement la différence de performance entre le PET et le PBT, nous devons comparer la formation des cristaux de chaque polymère par rapport à une norme raisonnable. Étant donné que le PET cristallise très lentement, l'utilisation de matériaux avec cette structure semi-cristalline pour fabriquer des pièces nécessite l'aide de certains produits chimiques, tels que des agents de nucléation, et de certaines particules solides, telles que des charges et des agents de renforcement. Par conséquent, le PET semi-cristallin commercial est toujours rempli de solides ou renforcé. Afin de faire une comparaison équitable de la performance du PET et du PBT, nous devons donc comparer des matériaux du même type de charge avec le même rapport de remplissage.
-
Citation du marché des produits en titane (16 septembre)7109
-
Le marché du noir de carbone attend des orientations sur les matières premières (16 sept.)7825
-
Les contrats à terme sur le caoutchouc naturel en hausse : le marché s'échauffe ? (16 septembre)8037
-
Citation du marché des produits en titane (15 septembre)9694
-
Carbon Black Daily : Cotations Fermes, Transactions "Froides" (15 Sep)8142