
Guide d'application de PET à EVOH
Dans la chaîne d'approvisionnement de l'industrie alimentaire et des boissons, l'emballage barrière joue le rôle de "gardien invisible". Bien que ses coûts de production et de transformation soient nettement plus élevés que ceux des matériaux d'emballage ordinaires, il est devenu la technologie clé pour garantir la qualité des produits grâce à sa capacité de barrière précise contre l'oxygène, la vapeur d'eau, les odeurs et d'autres substances.
Les données montrent que le taux de perte des produits alimentaires et des boissons utilisant un emballage barrière peut être réduit de plus de 30 %, et la durée de conservation est prolongée en moyenne de 2 à 6 fois, ce qui est la raison principale pour laquelle il occupe une position dominante dans l'industrie.
Contrôle précis des pertes : le mécanisme de conservation de l'emballage barrière
La valeur centrale de l'emballage barrière provient du contrôle précis du mécanisme de détérioration des aliments. Les principales causes de détérioration de la qualité des aliments incluent les réactions d'oxydation causées par l'oxygène (comme le rancissement des huiles, la perte de vitamines), la moisissure ou le durcissement causés par la vapeur d'eau, et la corruption causée par la croissance microbienne.
En construisant une barrière protectrice multicouche, l'emballage barrière peut contrôler la concentration d'oxygène à l'intérieur de l'emballage à moins de 0,1 %, et réduire le taux de transmission de la vapeur d'eau à moins de 0,1 g/(m²・24h), coupant ainsi la chaîne de détérioration à la source.
Cette capacité de protection se traduit directement en avantages économiques - pour les produits de boulangerie, elle peut réduire les pertes dues à la moisissure de plus de 50 % ; pour les boissons aux jus de fruits, elle peut efficacement conserver plus de 90 % de la teneur en vitamine C.
Matrice de matériaux de base : des matériaux polymères avec leurs propres atouts
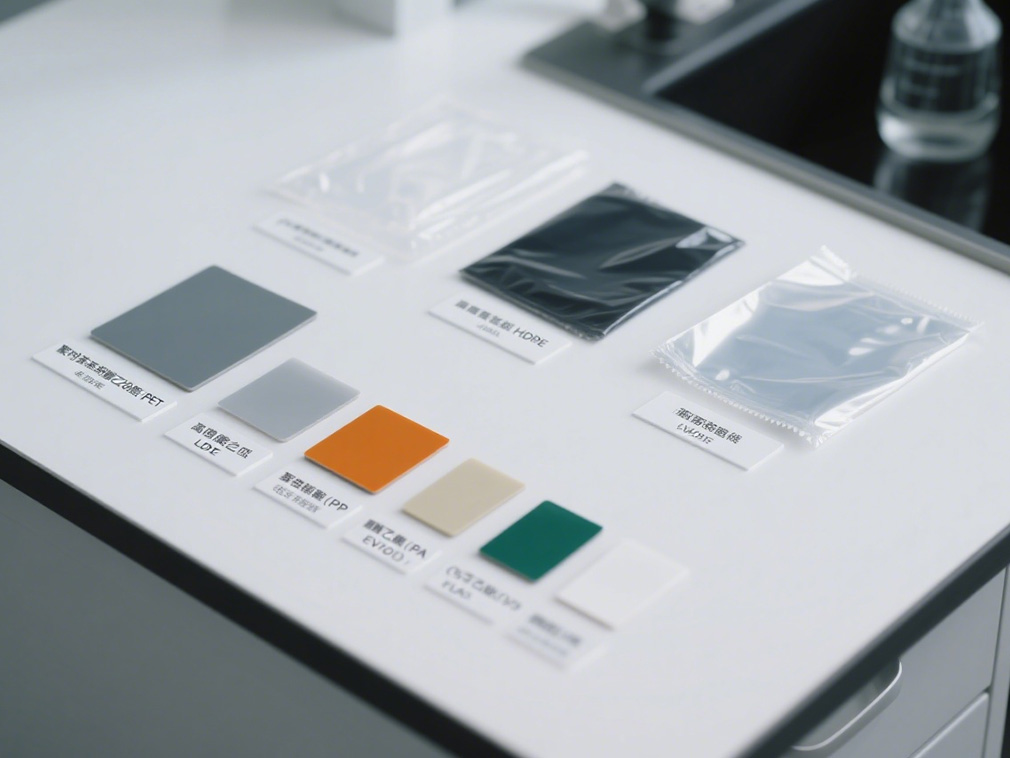
Dans la matrice de matériaux qui réalise la fonction barrière, divers matériaux polymères ont leurs propres atouts. Le polyéthylène téréphtalate (PET) est devenu le matériau préféré pour les boissons en bouteille en raison de sa résistance mécanique exceptionnelle et de ses propriétés de barrière à l'oxygène, en particulier dans des contextes tels que les boissons gazeuses et les thés nécessitant une résistance à la pression interne.
Sa transparence peut également améliorer l'effet de présentation du produit. Le polyéthylène haute densité (HDPE) est largement utilisé dans l'emballage des aliments liquides tels que le lait et la sauce soja en raison de son excellente barrière à la vapeur d'eau et de sa résistance chimique. Sa flexibilité et sa résistance aux basses températures le rendent adapté au transport en chaîne du froid.
Segmentation des scénarios d'application des matériaux courants
Bien que le polyéthylène basse densité (LDPE) ait des propriétés barrières moyennes, il présente des coûts de traitement faibles et d'excellentes performances de scellage thermique. Il est souvent utilisé comme couche de scellage thermique des films composites et combiné avec d'autres matériaux à haute barrière.
Le polypropylène (PP) est devenu la force principale dans l'emballage des aliments chauffés au micro-ondes en raison de sa bonne résistance à la température et à l'humidité, et joue un rôle important dans les boîtes-repas prêtes à manger et les sacs de cuisson sous pression. Le polystyrène (PS) a une bonne transparence mais des propriétés barrières limitées, et est davantage utilisé pour la conservation à court terme des emballages jetables tels que les pots de yaourt et les boîtes de fruits.
Avancées technologiques et applications des matériaux à haute barrière
Les avancées technologiques dans les matériaux à haute barrière ont favorisé le saut de performance de l'emballage barrière. Le polyamide (PA, c'est-à-dire le nylon) a une excellente résistance à la perforation et des propriétés de barrière à l'oxygène, et est souvent combiné avec du PE pour fabriquer des sacs d'emballage sous vide pour la conservation à long terme des aliments riches en protéines tels que la viande et le fromage.
L'éthylène-alcool vinylique (EVOH) est l'un des matériaux ayant les meilleures propriétés de barrière à l'oxygène à ce jour. Sa perméabilité à l'oxygène est seulement 1/50 de celle du PET. Après avoir été combiné avec du PE et du PP, il peut être transformé en emballages aseptiques pour répondre aux besoins des produits nécessitant une conservation extrêmement élevée, tels que les jus et les aliments pour nourrissons.
Développement complémentaire des matériaux traditionnels et nouveaux
Le chlorure de polyvinylidène (PVDC) est connu pour ses excellentes propriétés barrières globales. Il a un fort effet barrière contre l'oxygène, la vapeur d'eau et les odeurs. Il est largement utilisé dans les boyaux de saucisses, les emballages de sauces et d'autres scénarios. Cependant, en raison de sa difficulté à être recyclé, il est progressivement remplacé par des matériaux alternatifs respectueux de l'environnement.
Il convient de noter que l'émergence du matériau biosourcé acide polylactique (PLA) a injecté des gènes de protection de l'environnement dans l'emballage barrière. Bien que ses propriétés de barrière à l'oxygène doivent être améliorées par la technologie de revêtement, ses propriétés dégradables l'ont rapidement rendu populaire dans le domaine de l'emballage des fruits et légumes, en phase avec la tendance actuelle de consommation verte.
Technologie composite et intelligente : la voie d'amélioration des performances barrières
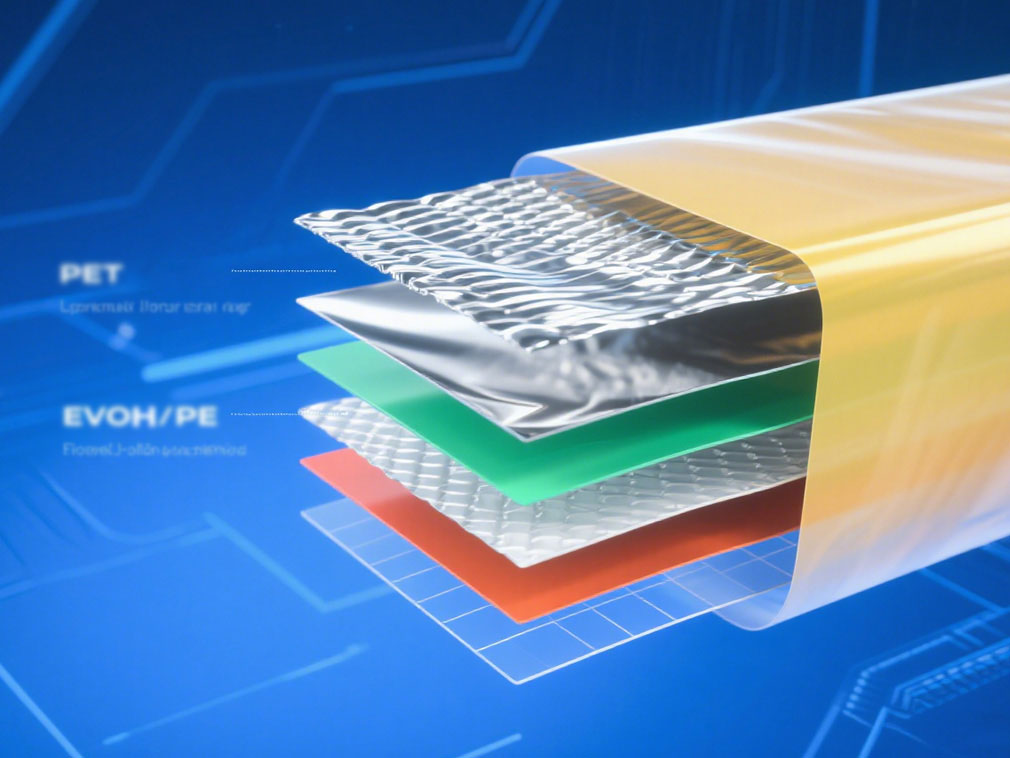
La technologie composite multicouche est la clé pour atteindre un équilibre de performance dans l'emballage barrière. Grâce à des processus tels que la co-extrusion et le laminage, les avantages de différents matériaux sont intégrés, comme la structure composite "PET/feuille d'aluminium/EVOH/PE", qui peut non seulement garantir la rigidité grâce au PET, la feuille d'aluminium bloque la lumière, l'EVOH bloque l'oxygène, mais aussi s'appuyer sur le PE pour réaliser le scellage thermique.
Cette combinaison peut prolonger la durée de conservation des produits carnés à plus de 6 mois. Le développement de l'emballage barrière intelligent a ajouté un nouvel élan. Les emballages avec indicateurs d'oxygène peuvent afficher intuitivement la fraîcheur des aliments. Les matériaux barrières sensibles à la température peuvent ajuster automatiquement les performances barrières en fonction de la température ambiante, améliorant ainsi encore la précision de la conservation.
Tendance future : l'intégration de la haute performance et de la durabilité
Sous l'effet des doubles pressions de la montée en gamme de la consommation et de la protection de l'environnement, l'emballage barrière évolue vers "haute performance + durabilité". D'une part, l'application de la technologie de nano-revêtement a amélioré les performances barrières des matériaux traditionnels de plus de 30 % ; d'autre part, la recherche et le développement de matériaux barrières recyclables et de films composites biosourcés se sont accélérés, et certains produits ont atteint un taux de biodégradation de plus de 80 %.
À l'avenir, avec l'intégration de la technologie barrière active (telle que l'ajout d'agents antibactériens) et de la technologie de détection intelligente, l'emballage barrière passera d'une simple protection physique à un système de conservation actif, offrant un soutien plus solide à l'amélioration de la qualité et au développement durable de l'industrie alimentaire et des boissons.
Notre plateforme connecte des centaines de fournisseurs chimiques chinois vérifiés avec des acheteurs du monde entier, favorisant des transactions transparentes, de meilleures opportunités commerciales et des partenariats de grande valeur. Que vous recherchiez des produits en vrac, des produits chimiques spécialisés ou des services d'approvisionnement personnalisés, TDD-Global est digne de confiance pour être votre premier choix.












