
Utilisation de fusion et d'injection de PE
D'un point de vue moléculaire, la différence des points de fusion du PE provient des différences dans le processus de polymérisation et de la régularité de ses chaînes moléculaires. Le polyéthylène basse densité (PEBD), en raison de son degré élevé de ramification des chaînes moléculaires et de sa faible cristallinité, a généralement un point de fusion situé à l'extrémité inférieure de la plage (environ 110°C-120°C), ce qui lui confère une texture souple et résistante.
Le polyéthylène haute densité (PEHD), en revanche, a un point de fusion plus proche de l'extrémité supérieure (environ 120°C-130°C) en raison de son arrangement moléculaire plus régulier et de sa cristallinité élevée, ce qui lui confère une dureté et une rigidité nettement supérieures.
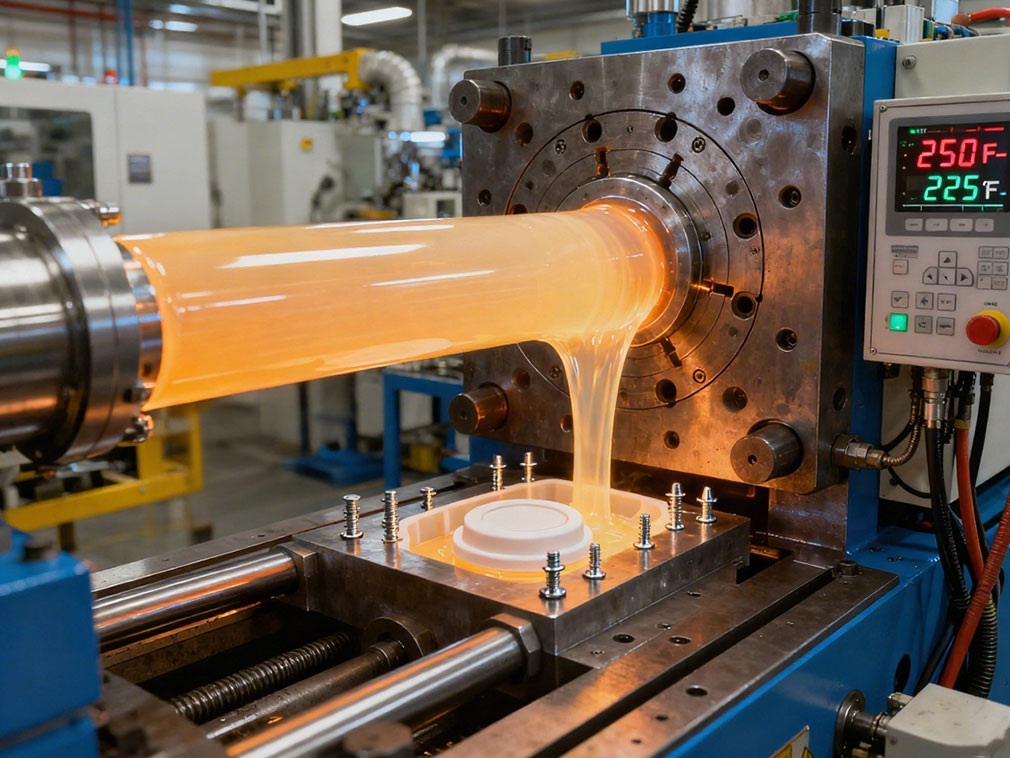
Ce gradient de point de fusion offre une flexibilité dans le moulage par injection : pour des rivets ou des bouchons nécessitant de l'élasticité, le PEBD à bas point de fusion peut être sélectionné, réduisant les contraintes internes dans le matériau grâce à des températures d'injection plus basses. Pour des supports porteurs ou des composants structurels, le PEHD à haut point de fusion peut atteindre une structure cristalline plus stable après un traitement à haute température, garantissant que le composant résiste à la déformation lors d'une utilisation à long terme.
Dans le domaine des pièces moulées par injection, les propriétés du PE sont précisément adaptées aux exigences de différents scénarios. Prenons l'exemple des rivets : les rivets en PE, grâce à leur faible densité (0,91-0,96 g/cm³) et leur excellente plasticité, sont largement utilisés dans des applications d'assemblage léger telles que les boîtiers d'appareils électroménagers et les intérieurs automobiles.
Leur plage de point de fusion correspond parfaitement à la température de traitement des machines de moulage par injection courantes (généralement réglée entre 121°C et 140°C). Lors du processus de moulage par injection, le PE fondu remplit rapidement la cavité du moule et, après refroidissement, forme une structure avec des barbes ou des têtes élargies. Cela élimine le besoin de soudure supplémentaire et prévient l'usure du substrat causée par les rivets métalliques.
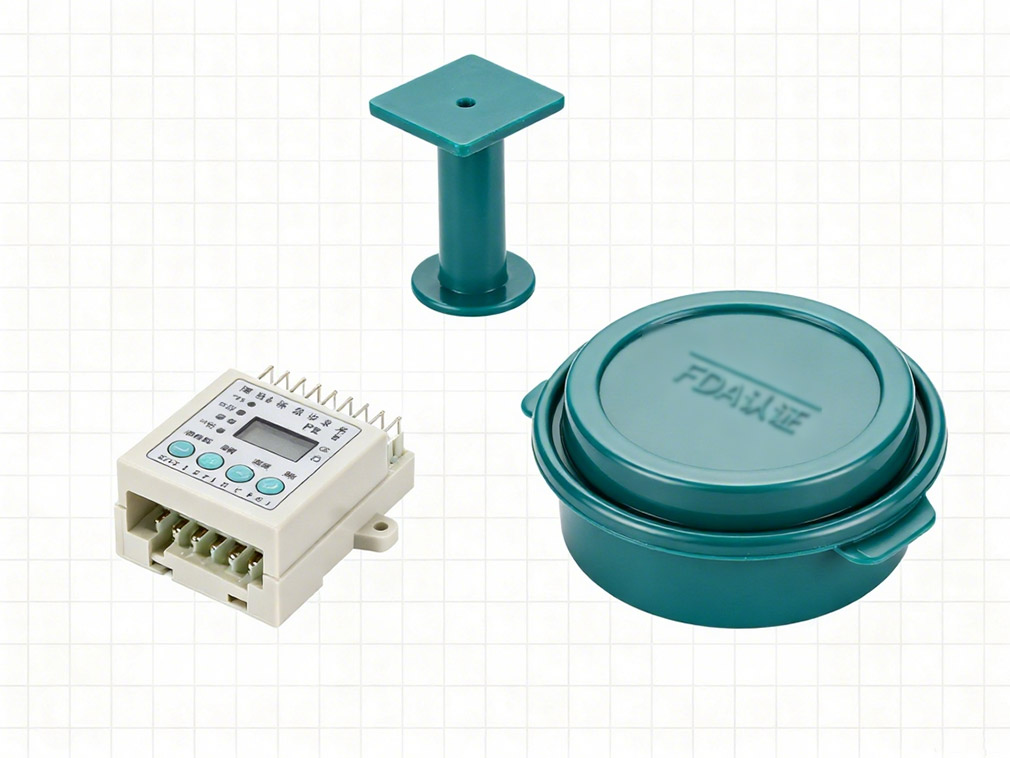
Les composants d'installation dans l'industrie électronique dépendent encore plus fortement de l'isolation et de la stabilité thermique du PE. Bien que le point de fusion du PE soit inférieur à celui des plastiques techniques tels que le nylon et le PBT, son point de fusion supérieur à 110°C est suffisant pour résister à des augmentations de température à court terme dans des environnements ambiants et à basse température (comme les panneaux de commande d'appareils électroménagers et les interfaces d'équipements de communication).
De plus, sa structure moléculaire dépourvue de groupes polaires et sa faible constante diélectrique (environ 2,3-2,4) isolent efficacement le courant et préviennent les interférences de signal. En outre, les inserts en PE sont moins sujets au flashage pendant le traitement et présentent une surface lisse, réduisant l'usure par frottement avec d'autres composants électroniques et prolongeant la durée de vie de l'appareil.
Pour les équipements ou meubles de grande taille, les pieds et couvercles en PE démontrent une excellente résistance aux intempéries et aux impacts. Les pieds en PE pour une utilisation en extérieur sont modifiés pour résister aux UV, garantissant qu'ils ne deviennent pas cassants même après une exposition prolongée au soleil et à la pluie, malgré des fluctuations de température (-40°C à 50°C). Leur point de fusion garantit une stabilité structurelle même dans des environnements à haute température, empêchant le ramollissement et un éventuel basculement de l'appareil.
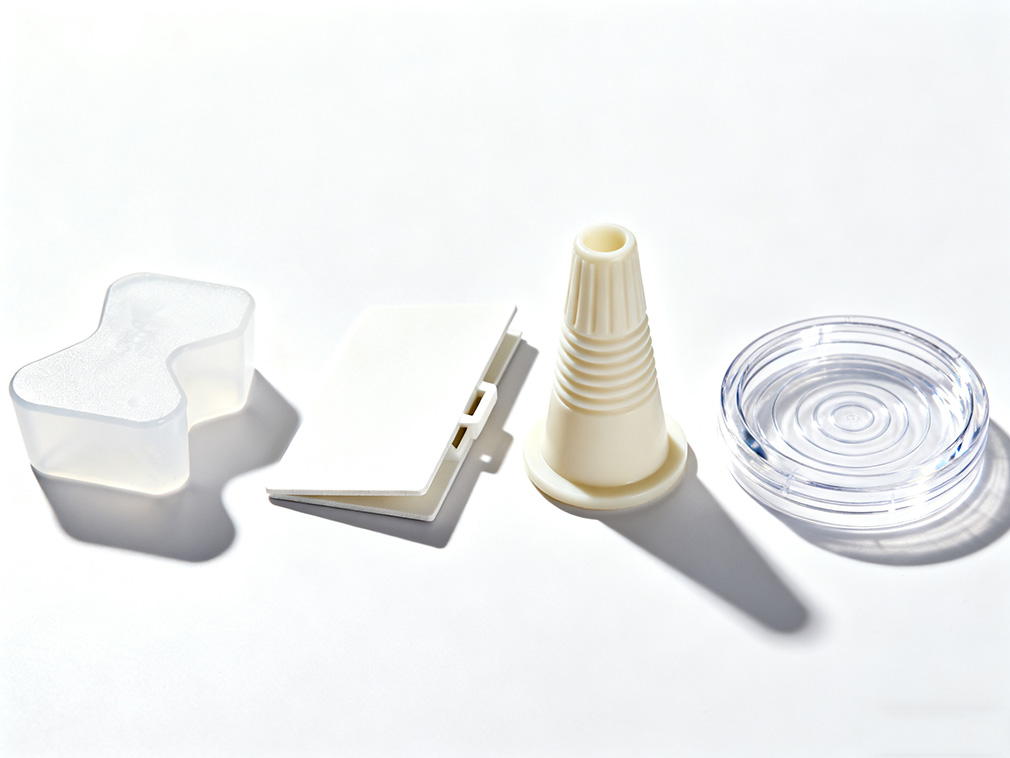
Les couvercles en PE sont un choix populaire pour l'emballage de conteneurs en raison de leur facilité de traitement. Le moulage par injection permet de créer facilement des caractéristiques complexes telles que des filetages et des clips. Le matériau est également non toxique et inodore (conforme aux normes FDA pour le contact alimentaire), ce qui le rend adapté aux réservoirs de stockage de produits chimiques et aux conteneurs d'emballage alimentaire.
Il est important de noter que le moulage par injection de PE nécessite un contrôle strict de la température et de la pression pour correspondre à sa plage de point de fusion. Si la température de traitement est inférieure à 110°C, le matériau ne fondra pas complètement, ce qui peut facilement entraîner des défauts tels que des bulles et des manques de matière dans le produit fini. Si la température dépasse 130°C, certaines molécules de PE peuvent se dégrader, affectant les propriétés mécaniques et l'apparence du produit fini.
Par conséquent, dans la production réelle, les paramètres de processus sont généralement ajustés en fonction du grade spécifique de PE (comme le PEBD, le PEHD et le PELBD). Par exemple, lors de l'injection de PEHD, la température du cylindre doit être réglée entre 121°C et 135°C, légèrement au-dessus de son point de fusion supérieur, pour garantir une fusion complète du matériau. Simultanément, le système de refroidissement du moule permet un refroidissement rapide, favorisant un alignement cristallin régulier et améliorant la résistance du produit.
Notre plateforme connecte des centaines de fournisseurs chimiques chinois vérifiés avec des acheteurs du monde entier, favorisant des transactions transparentes, de meilleures opportunités commerciales et des partenariats de grande valeur. Que vous recherchiez des produits de base en vrac, des produits chimiques spécialisés ou des services d'approvisionnement personnalisés, TDD-Global est digne d'être votre premier choix.












