
Analyse des différences de soudage PE et PP
Dans le domaine de la fabrication de tuyaux et réservoirs en plastique, le polyéthylène (PE) et le polypropylène (PP) sont devenus des matériaux fondamentaux pour la construction de diverses installations en raison de leur excellente stabilité chimique et de leurs propriétés mécaniques.
La technologie de soudage, en tant que lien central dans l'assemblage de ces deux matériaux, impacte directement la durée de vie et la sécurité du produit. Bien que les deux puissent être soudés en utilisant des procédés courants tels que le soudage bout à bout, le soudage par emboîtement et le soudage par plaque chauffante, il existe des différences significatives en termes de soudabilité, de résistance des soudures et de compatibilité pour des applications pratiques.
Une compréhension approfondie de ces différences fournit des bases théoriques critiques et des orientations pratiques pour l'industrie dans le choix des matériaux et le développement des procédés.
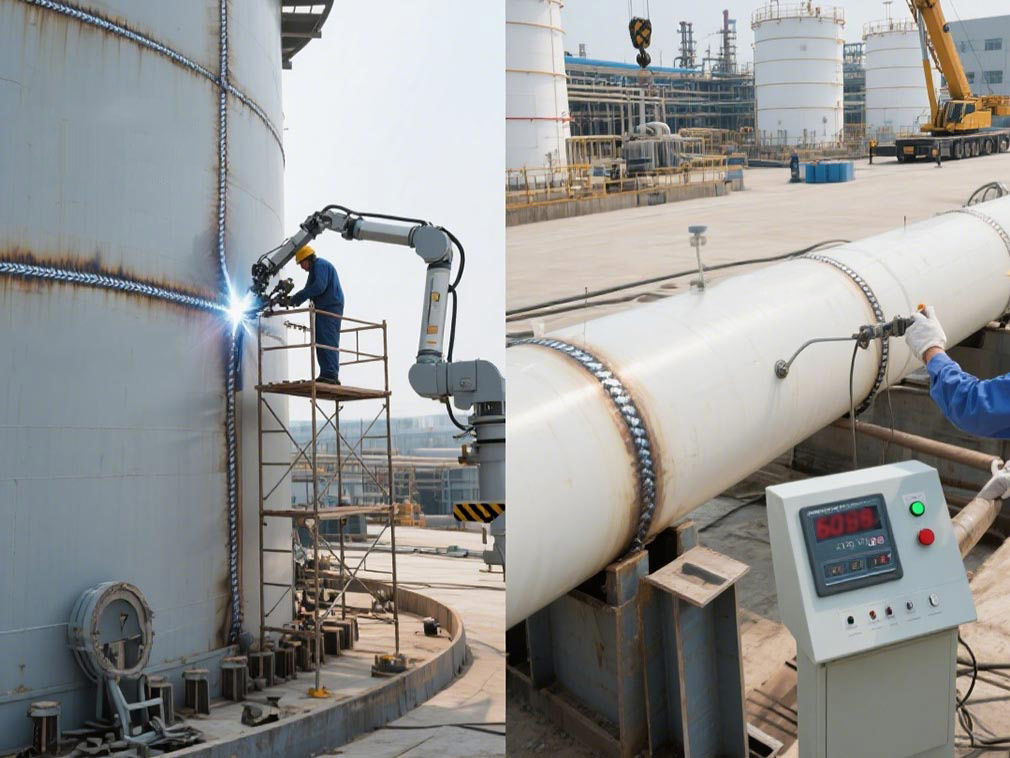
Analyse des causes fondamentales des différences de propriétés de soudage entre le PE et le PP au niveau de la structure moléculaire
Sur la base des principes fondamentaux de la science des matériaux, les différences de structure moléculaire entre le PE et le PP sont la raison fondamentale de leurs propriétés de soudage divergentes. Les chaînes moléculaires du PE sont principalement linéaires, avec une plage de cristallinité modérée de 40 % à 70 % et un point de fusion relativement bas de 110°C à 130°C.
Cette structure assure une fluidité uniforme du PE à l'état fondu, permettant de former rapidement une interface de soudure stable et continue pendant le soudage. Par exemple, le soudage par plaque chauffante des tuyaux en PE à une température de plaque chauffante de 180°C à 200°C permet une phase de fusion complète en seulement 3 à 5 minutes. Après refroidissement, les chaînes moléculaires au niveau de la soudure sont entièrement enchevêtrées et entrelacées, évitant efficacement la concentration de contraintes.
En revanche, le PP, en raison de la présence de chaînes latérales méthyle dans ses chaînes moléculaires, présente une cristallinité de 60 % à 85 % et une plage de point de fusion plus étroite de 160°C à 170°C. De plus, le PP est très sensible à la dégradation oxydative à haute température.
Cela nécessite un contrôle précis de la température et du temps pendant le soudage du PP, sinon des problèmes de qualité tels que la carbonisation de la surface de la soudure et un collage lâche sont susceptibles de se produire. Lors du soudage bout à bout, les tuyaux en PP nécessitent non seulement une atmosphère de gaz inerte autour de la soudure pour isoler l'oxygène et prévenir l'oxydation, mais également un contrôle strict de la tolérance de température de chauffage dans une plage de ±2°C. Ces exigences de processus supplémentaires et rigoureuses augmentent considérablement la difficulté opérationnelle et le seuil technique pour le soudage du PP.
Une comparaison approfondie des différences de performance entre le PE et le PP en utilisant les technologies de soudage courantes
(I) Processus de soudage bout à bout : Large adaptabilité du PE contre exigences de haute précision du PP
Dans le processus de soudage bout à bout courant, le PE démontre des avantages significatifs. La fluidité de son matériau fondu est bien adaptée à diverses conditions de travail. Même pour des tuyaux de grand diamètre dépassant 1000 mm de diamètre, des systèmes hydrauliques avancés permettent une application uniforme de la pression sur la surface de la soudure, résultant en une "cordon de soudure" continu et régulier. Une vaste expérience pratique a démontré que le taux de fuite des joints soudés bout à bout utilisant le PE peut être efficacement contrôlé en dessous de 0,1 %. Cette performance exceptionnelle a conduit à son utilisation généralisée dans les installations de pipelines à grande échelle et sur de longues distances, telles que les réseaux municipaux d'approvisionnement en eau et de drainage.
En revanche, le soudage bout à bout du PP nécessite un prétraitement minutieux des extrémités des tuyaux pour éliminer complètement la couche d'oxyde de surface afin d'assurer la qualité de la soudure. En même temps, des pinces spécialisées sont nécessaires pour garantir strictement la coaxialité pendant le processus d'assemblage.
Si la déviation de coaxialité dépasse 0,5 mm, la résistance de la soudure diminue considérablement de 15 % à 20 %. Pour cette raison, le PP est plus adapté aux tuyaux de petit diamètre et à haute pression, tels que les tuyaux de transport de solvants d'un diamètre inférieur à 300 mm dans l'industrie chimique. Ces tuyaux nécessitent une résistance de soudure et des propriétés d'étanchéité extrêmement élevées, et les caractéristiques du PP répondent mieux à ces exigences.
(II) Processus de soudage par emboîtement : Construction efficace du PE et quête de l'étanchéité ultime du PP
Dans le processus de soudage par emboîtement, le PE se distingue par son excellente flexibilité matérielle. Lors du processus de connexion par emboîtement, la déformation élastique du PE compense efficacement les erreurs introduites lors de l'assemblage. Même avec un écart allant jusqu'à 0,3 mm entre la douille et le tenon, une étanchéité fiable peut être obtenue grâce au remplissage par fusion. Cette caractéristique rend le PE plus efficace de plus de 30 % par rapport au PP dans des projets tels que les systèmes de tuyauterie d'eau chaude des bâtiments, en faisant le matériau préféré pour de telles applications.
Lorsque le PP est utilisé dans le soudage par emboîtement, les tolérances d'ajustement des douilles sont extrêmement strictes, limitant généralement l'écart à pas plus de 0,1 mm. De plus, après le soudage, un test de pression de 24 heures est requis pour garantir l'absence de fuites. Cette quête inégalée de haute précision et d'étanchéité fait du PP un matériau irremplaçable dans les pipelines d'eau purifiée de l'industrie pharmaceutique, où une étanchéité rigoureuse est cruciale, offrant une garantie solide pour la sécurité de la qualité de l'eau pendant la production pharmaceutique.
(III) Processus de soudage par plaque chauffante : Adaptabilité du PE aux grandes tailles et avantages de haute résistance du PP
Le soudage par plaque chauffante, un processus clé dans la fabrication de réservoirs de stockage à grande échelle, démontre pleinement les avantages de soudabilité du PE. Pour les réservoirs en PE de plus de 10 mètres cubes, le soudage par plaque chauffante permet un processus de soudage continu et ininterrompu, avec des longueurs de soudure uniques allant jusqu'à 5 mètres.
De plus, la résistance à la traction du joint soudé peut atteindre 80 % à 90 % de celle du matériau de base, répondant pleinement aux exigences des applications de stockage sous pression atmosphérique, telles que les réservoirs d'eau d'irrigation agricole. En raison des propriétés du matériau, le soudage par plaque chauffante des réservoirs en PP nécessite un soudage segmenté, chaque segment ne dépassant généralement pas 1,5 mètre. De plus, après chaque segment, la zone soudée doit être suffisamment refroidie pendant au moins une heure pour éviter que les contraintes thermiques ne provoquent une déformation du réservoir.
Malgré le processus de soudage complexe, la résistance à la traction des joints des réservoirs en PP après soudage est exceptionnelle, dépassant 95 % de celle du matériau de base. Cette haute résistance fait du PP un choix idéal pour l'industrie chimique pour le stockage de milieux hautement corrosifs, tels que les solutions d'acide sulfurique avec une concentration inférieure à 30 %. Il résiste efficacement à la corrosion et garantit le fonctionnement sûr à long terme des réservoirs.
Notre plateforme connecte des centaines de fournisseurs chimiques chinois vérifiés avec des acheteurs du monde entier, favorisant des transactions transparentes, de meilleures opportunités commerciales et des partenariats de grande valeur. Que vous recherchiez des produits en vrac, des produits chimiques spécialisés ou des services d'approvisionnement personnalisés, TDD-Global est digne de confiance pour être votre premier choix.












