
Traitement PET : Fondamentaux, Techniques
1. Caractéristiques de base et exigences de prétraitement pour le traitement du PET
En tant que thermoplastique semi-cristallin, PET possède un point de fusion élevé (250-260℃), une bonne résistance mécanique et une transparence, mais ses performances de traitement sont extrêmement sensibles à l'humidité. Le lien de prétraitement avant le traitement affecte directement la qualité du produit fini :
Technologie clé du traitement de séchage
Principe : Le groupe ester dans la chaîne moléculaire du PET est facile à absorber l'eau et à s'hydrolyser, entraînant une diminution du poids moléculaire et une détérioration des propriétés mécaniques du produit (comme des fissures et une résistance réduite).
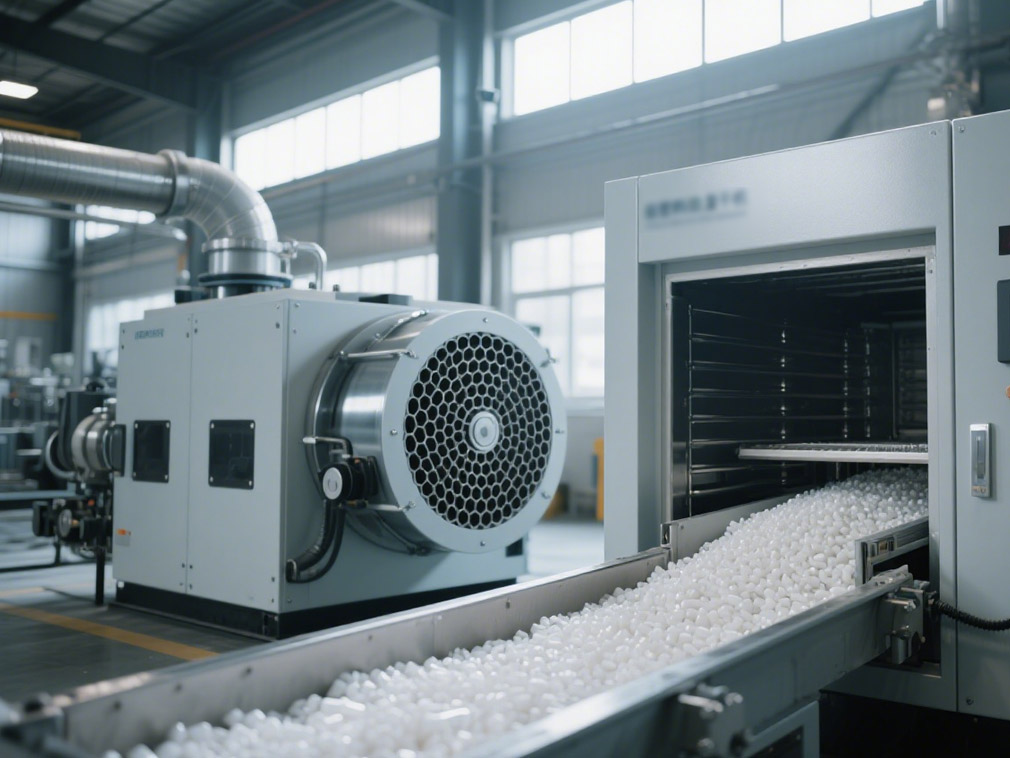
Paramètres de processus : Il doit être traité dans un four de séchage à circulation d'air chaud à 120-150℃ pendant 2-4 heures pour réduire la teneur en humidité en dessous de 0,02 %. Certains produits de haute précision (comme les films optiques) doivent être séchés sous vide pour contrôler la teneur en humidité en dessous de 0,005 %.
Sélection de l'équipement : Utilisez un séchoir déshumidifiant (comme un système de séchage rotatif en nid d'abeille) avec de l'air sec ayant un point de rosée inférieur à -40℃ pour garantir l'efficacité du séchage.
Spécifications d'application des matériaux recyclés (rebroyés)
Ratio d'utilisation : 10%-25% de particules de PET recyclées peuvent être ajoutées aux produits généraux, mais il faut prêter attention au degré de contamination des matériaux recyclés (comme les impuretés et la décoloration). Les matériaux d'emballage de qualité alimentaire doivent utiliser des matériaux recyclés de qualité contact alimentaire certifiés par la FDA, et le ratio est généralement inférieur à 15 %.
Processus de prétraitement : Les matériaux recyclés doivent être broyés, nettoyés (éliminer les étiquettes et les taches d'huile) et séchés avant d'être mélangés avec de nouveaux matériaux en proportion. Les produits hautement transparents (comme les bouteilles de boissons) doivent strictement contrôler l'indice de jaunissement des matériaux recyclés (valeur YI).
2. Principale technologie de traitement et détails techniques du PET
(I) Moulage par extrusion : production à grande échelle de films et de feuilles
Le moulage par extrusion est le processus de base du traitement du PET et est largement utilisé dans la préparation de films, de feuilles et de tuyaux. Ses points techniques sont les suivants :
Équipement d'extrusion et paramètres de processus
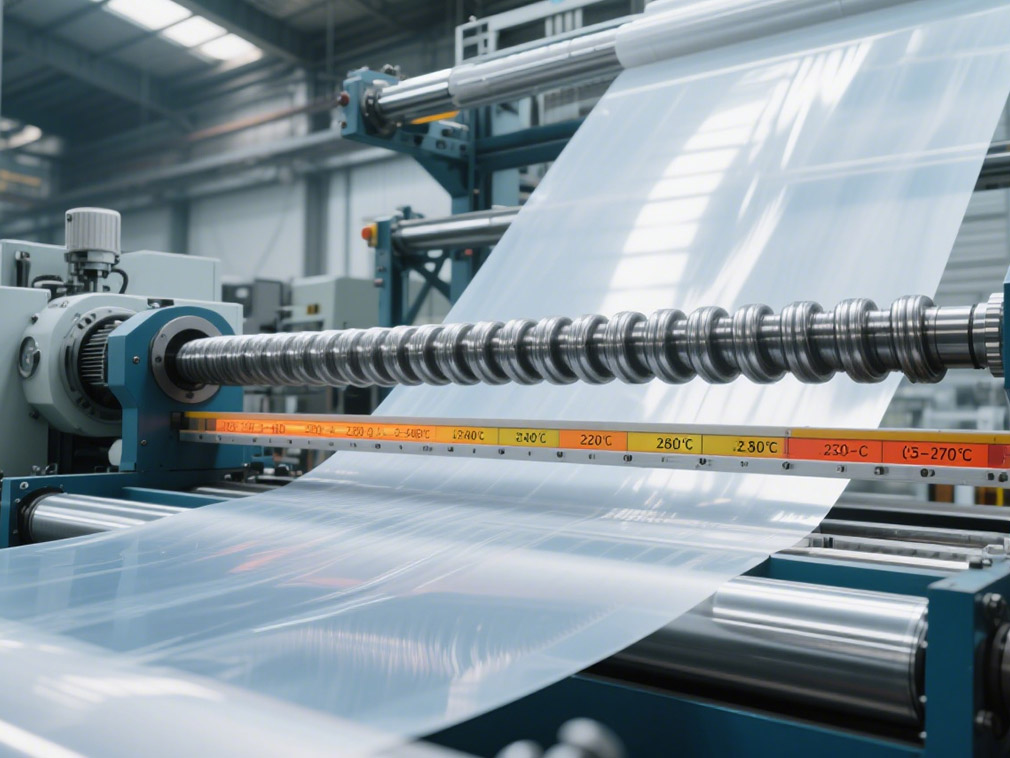
Conception de la vis : Une vis à gradient avec un rapport longueur/diamètre (L/D) de 28-32 et un rapport de compression de 2,5-3,0 est utilisée pour garantir une plastification uniforme du matériau.
Contrôle de la température : La température du cylindre est réglée par sections, augmentant progressivement de la section d'alimentation (220-240℃) à la section d'homogénéisation (260-280℃), et la température de la filière est contrôlée à 250-270℃ pour éviter une dégradation du PET due à une température élevée.
Applications typiques :
Film PET orienté biaxialement (BOPET) : Après extrusion d'une feuille épaisse, il est orienté par étirement longitudinal (3-5 fois) et transversal (4-6 fois) pour améliorer la résistance, la transparence et les propriétés barrières du film, et est utilisé pour l'emballage (comme les sachets de chips), les rubans électroniques, etc.
Feuille de PET : Épaisseur 0,1-3 mm, refroidie et formée directement après extrusion, et peut être préparée par thermoformage pour fabriquer des boîtes à lunch, des emballages sous blister, etc.
Extension du processus de thermoformage
Processus : Chauffer la feuille de PET au-dessus de la température de transition vitreuse (70-80℃) et en dessous du point de fusion, et la former dans le moule par vide ou pression d'air.
Points techniques : La température de chauffage doit être contrôlée avec précision (écart ≤±5℃) pour éviter une surchauffe locale provoquant un affaissement ou une dégradation de la feuille ; le ratio d'étirement est généralement contrôlé à 1:1,5-1:3 pour équilibrer la résistance et l'uniformité de l'épaisseur du produit.
(II) Moulage par injection : traitement de précision des produits de haute précision
Le moulage par injection de PET est souvent utilisé pour produire des produits de haute précision tels que des ébauches de bouteilles et des accessoires électroniques. Ses caractéristiques de processus sont les suivantes :
Machine de moulage par injection et conception du moule
Caractéristiques de la vis : Utilisez un faible rapport de compression (1,5-2,0) et une vis avec un anneau de retenue pour réduire le temps de séjour de la matière fondue et éviter la dégradation.
Température du moule : Généralement contrôlée à 80-120℃ pour augmenter la cristallinité du produit et améliorer la rigidité (par exemple, la cristallinité de l'ébauche de bouteille doit être de 25%-30% pour résister à la pression interne).
Système de refroidissement : Le moule doit être conçu avec des canaux d'eau efficaces pour garantir un refroidissement rapide et uniforme du produit afin d'éviter les déformations (par exemple, le temps de refroidissement des produits à paroi mince est ≤10 secondes).
Application typique : Production de préformes en PET
Paramètres de processus : température d'injection 260-290℃, pression d'injection 80-120MPa, pression de maintien 40-60MPa (temps de maintien 5-10 secondes).
Contrôle de la qualité : Le filetage sur le col de la préforme doit être formé avec une grande précision (tolérance ±0,05 mm) pour éviter les fuites d'air lors du soufflage de la bouteille ; l'uniformité de l'épaisseur de la paroi est contrôlée dans une plage de ±0,1 mm pour garantir la stabilité de la bouteille soufflée ultérieure.
(III) Moulage par soufflage : le processus clé des produits creux
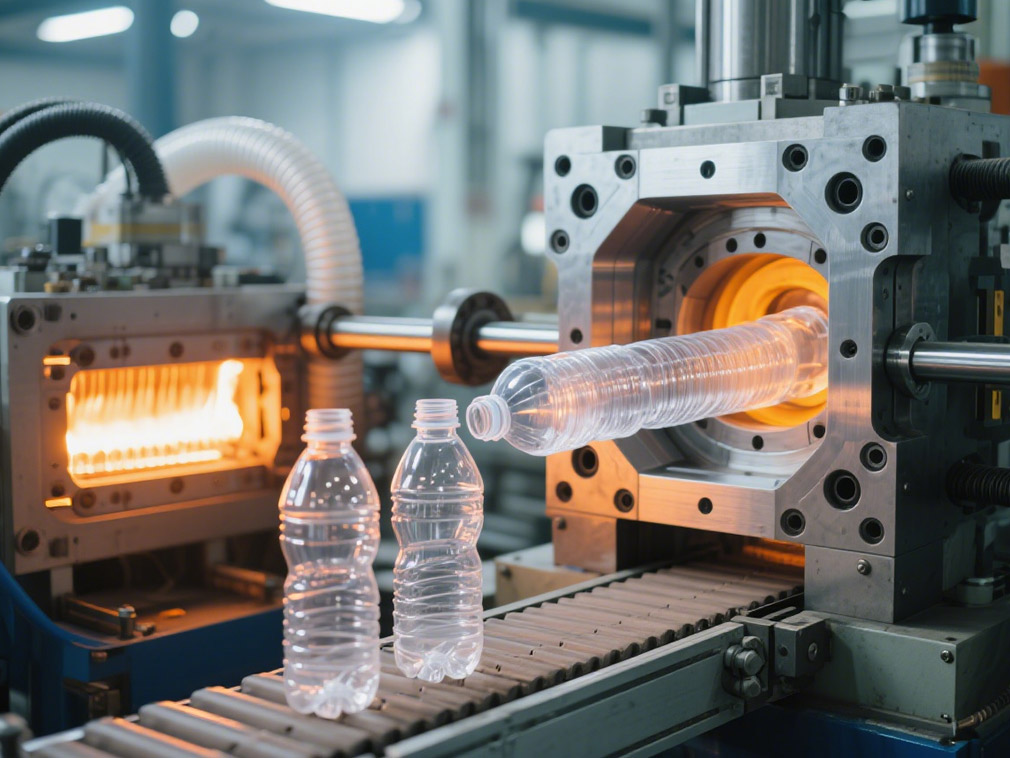
Le moulage par soufflage est le processus central de production des bouteilles de boissons en PET, qui se divise en moulage par soufflage par extrusion et moulage par soufflage par injection. Prenons le moulage par soufflage par injection (pour le soufflage de préformes) comme exemple :
Technologie de moulage par soufflage étiré biaxialement
Processus :
Moulage par injection de la préforme ;
Chauffer la préforme à la température d'orientation (90-120℃) ;
Étirement longitudinal (par tige d'étirement) + soufflage transversal (air comprimé), le ratio d'étirement est généralement de 3-5 fois.
Amélioration des performances : L'étirement biaxial oriente la chaîne moléculaire du PET, augmente la résistance aux chocs du produit de 2-3 fois et réduit la perméabilité à l'oxygène de plus de 50 %, répondant aux exigences barrières des boissons gazeuses.
Optimisation des paramètres de processus
Méthode de chauffage : Le chauffage par rayonnement infrarouge est utilisé, et l'uniformité du chauffage de la préforme est contrôlée à ±3°C pour éviter une surchauffe locale et une rupture lors du moulage par soufflage.
Pression de moulage par soufflage : Le moulage par soufflage à haute pression (2-4MPa) peut améliorer la transparence et la précision dimensionnelle du produit, et la basse pression (0,5-1MPa) convient aux contenants à parois épaisses.
3. Processus spéciaux et technologies de pointe dans le traitement du PET
Modification par extrusion réactive
Des extendeurs de chaîne (tels que des composés époxy multifonctionnels) sont ajoutés pendant le processus d'extrusion pour réparer les chaînes cassées dans les matériaux recyclés et augmenter la viscosité de la matière fondue. Cela convient aux produits d'ingénierie avec une forte proportion de matériaux recyclés (comme les pièces automobiles).
Technologie de traitement respectueuse de l'environnement
Processus de granulation par anneau d'eau : Remplace le refroidissement traditionnel par air, réduit la pollution par la poussière, améliore la finition de surface des particules de PET, et convient à la production de matières premières de qualité alimentaire.
Technologie de traitement à basse température : En ajoutant des agents nucléants (tels que le talc, des agents nucléants organiques) pour réduire la température de cristallisation du PET, la température de traitement est réduite à 240-260℃, réduisant la consommation d'énergie et la dégradation par oxydation thermique.
Extension des applications d'impression 3D
Le PET-G modifié (PET amorphe) a une bonne fluidité de fusion et peut être utilisé pour l'impression 3D FDM (modélisation par dépôt de fil fondu) pour préparer des pièces industrielles résistantes aux produits chimiques. La température d'impression est contrôlée à 230-250℃ et la température de la plateforme d'impression est de 60-80℃.
Notre plateforme connecte des centaines de fournisseurs chimiques chinois vérifiés avec des acheteurs du monde entier, favorisant des transactions transparentes, de meilleures opportunités commerciales et des partenariats de grande valeur. Que vous recherchiez des produits en vrac, des produits chimiques spécialisés ou des services d'approvisionnement personnalisés, TDD-Global est digne de confiance pour être votre premier choix.












