
Traitement du PET : Techniques et Points Clés
En tant que matériau polyester thermoplastique aux performances excellentes, le polyéthylène téréphtalate (PET) occupe une position importante dans de nombreux domaines tels que l'emballage, l'électronique et l'automobile en raison de sa résistance mécanique exceptionnelle, de sa transparence, de sa résistance à la corrosion chimique et de sa recyclabilité.
Sa flexibilité en termes de performance de traitement en fait un "couteau suisse" de la production industrielle. Son adaptabilité à diverses méthodes de traitement telles que le moulage par injection, l'extrusion et le soufflage offre la possibilité de produire une variété de produits diversifiés.
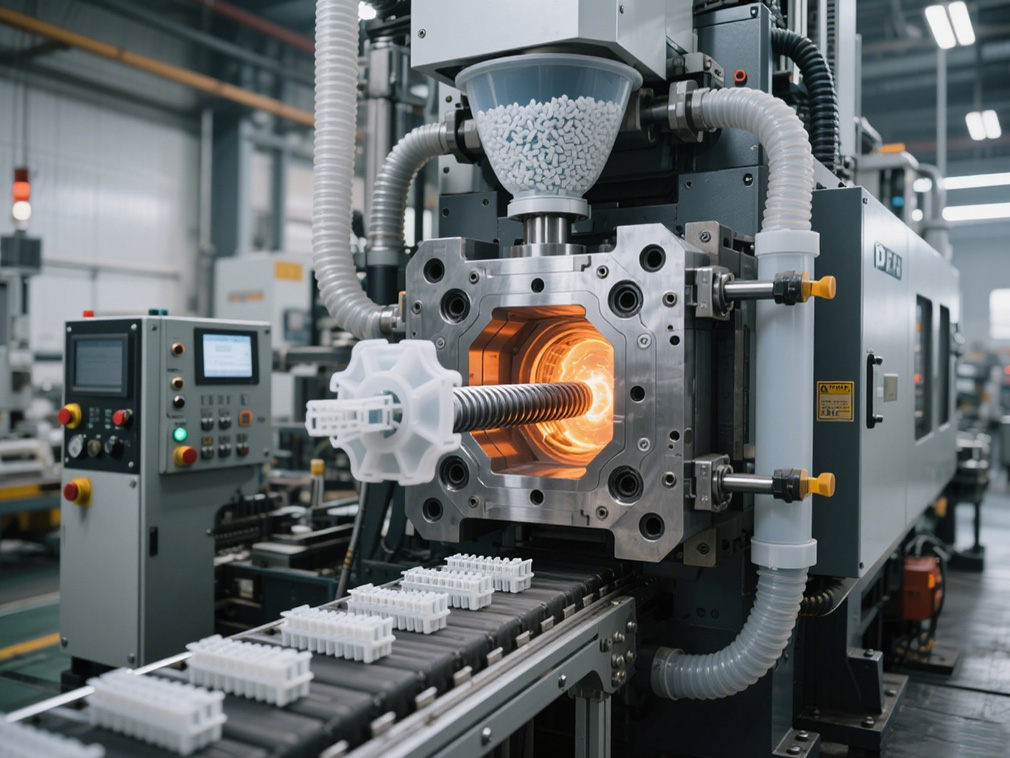
Le processus de moulage par injection du PET est largement utilisé dans la production de produits structurels complexes en raison de son efficacité et de sa flexibilité élevées. Pendant le processus de moulage par injection, le PET fondu a une bonne fluidité et peut remplir avec précision la cavité du moule, ce qui le rend adapté à la fabrication de connecteurs électroniques, de pièces intérieures automobiles, de boîtiers d'appareils électroménagers et d'autres pièces de précision.
La clé du processus de moulage par injection réside dans le contrôle précis de la température, de la pression et du temps de maintien : la température du cylindre est généralement réglée entre 260 et 300℃ pour garantir que le matériau est entièrement fondu sans être dégradé ; la pression d'injection doit être ajustée en fonction de l'épaisseur et de la complexité du produit, généralement entre 80 et 150 MPa, pour garantir que la matière en fusion remplit le moule de manière fluide ; la phase de maintien doit maintenir une pression appropriée pour réduire le retrait du produit et les contraintes internes.
Il convient de noter que la vitesse de refroidissement des produits moulés par injection a un impact significatif sur les performances. Un refroidissement rapide peut améliorer la cristallinité du produit et renforcer la résistance mécanique, mais un refroidissement trop rapide peut entraîner une concentration de contraintes internes, qui doit être éliminée par un traitement de recuit ultérieur.
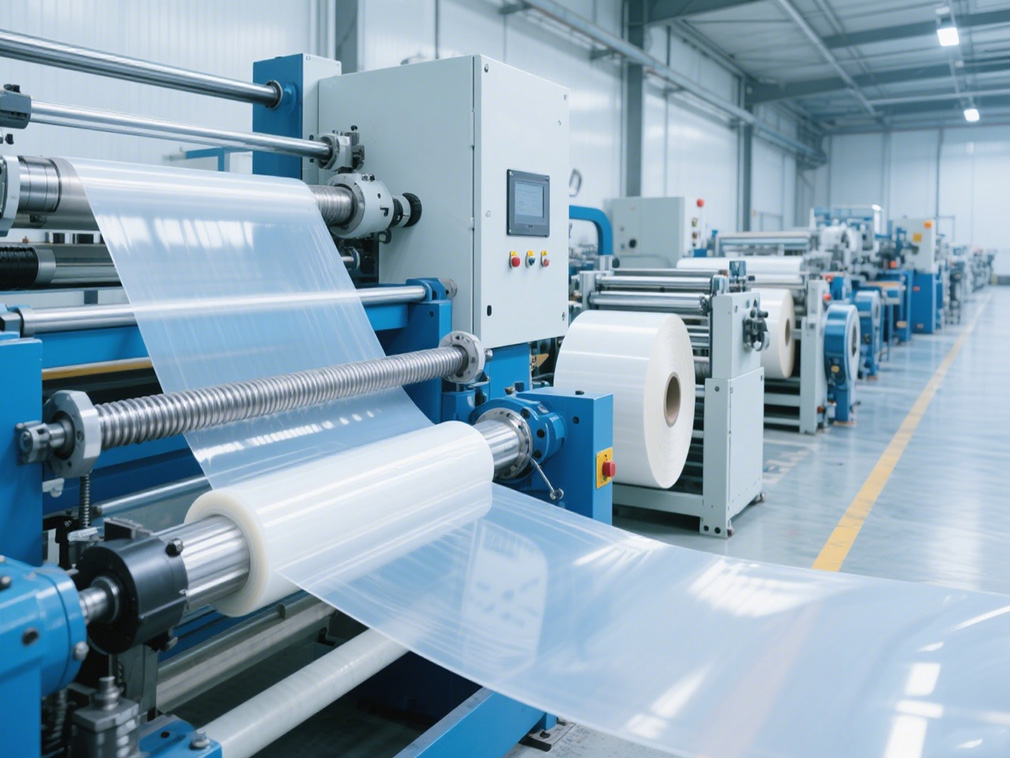
Le traitement par extrusion est une autre méthode essentielle de moulage du PET, en particulier dans la production de films et de feuilles. Lors du moulage par extrusion, la matière première en PET est transportée par la vis, fondue et plastifiée, puis extrudée en feuilles ou films continus à travers différents types de têtes de filière.
Parmi eux, le film PET biaxialement orienté (BOPET) est un produit typique haut de gamme du traitement par extrusion. Sa production doit passer par deux étapes de traction longitudinale et de traction transversale. Grâce à l'effet d'orientation, la résistance à la traction, la transparence et les propriétés barrières du film sont considérablement améliorées. Il est largement utilisé dans l'emballage alimentaire, les composites d'impression, l'isolation électronique et d'autres domaines.
Pour les feuilles ordinaires, elles peuvent être directement thermoformées après extrusion. Grâce au ramollissement par chauffage, au moulage par estampage et à d'autres étapes, des contenants de diverses formes, tels que des boîtes à lunch jetables, des plateaux à fruits, etc., sont fabriqués. L'avantage de la technologie de thermoformage est qu'elle peut rapidement permettre la production en masse de produits de formes complexes.
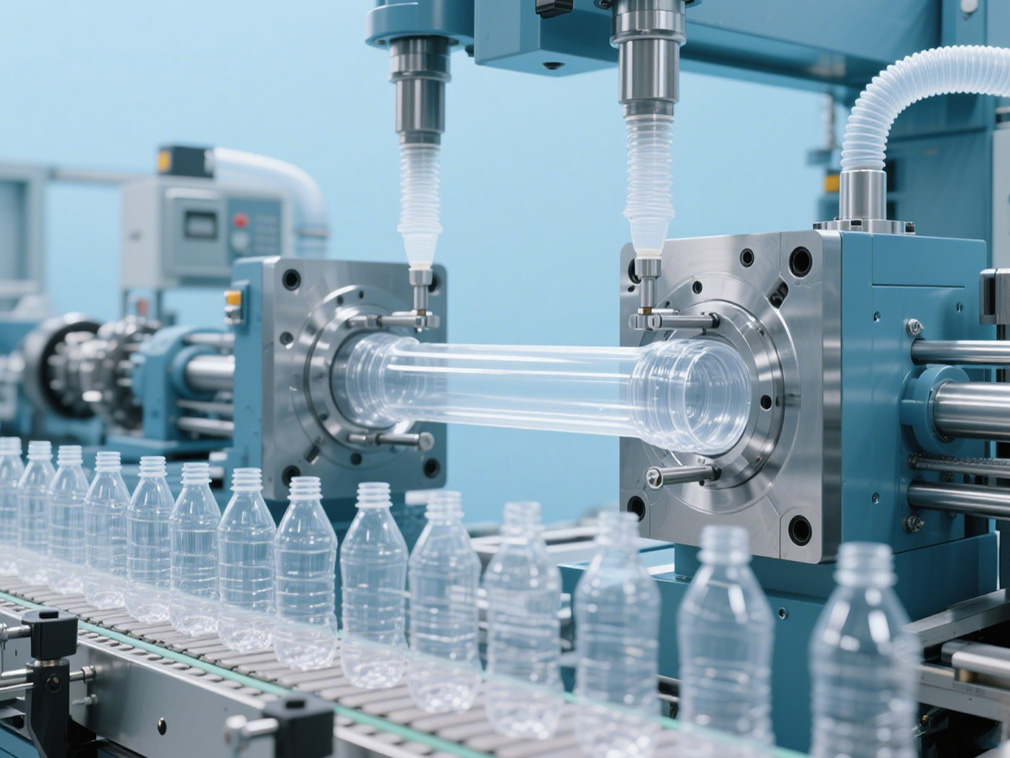
Le moulage par soufflage est le processus principal pour la production de bouteilles transparentes en PET. Le processus comprend principalement deux étapes : la préparation de la préforme et le moulage par soufflage. Tout d'abord, la fonte de PET est formée en une préforme tubulaire par une extrudeuse ou une machine de moulage par injection, puis la préforme est déplacée dans le moule de soufflage. De l'air comprimé est introduit pour dilater la préforme et la rapprocher de la paroi intérieure du moule. Après refroidissement et mise en forme, une bouteille transparente avec une forme et une taille précises est obtenue.
Le processus de moulage par soufflage impose des exigences élevées à la résistance à la fusion du PET. Il est nécessaire de contrôler la distribution du poids moléculaire et la température de traitement pour s'assurer que la paraison ne se casse pas ou ne se déforme pas pendant le processus de moulage par soufflage.
À l'heure actuelle, les bouteilles en PET moulées par soufflage occupent une position dominante sur le marché de l'emballage des boissons. Des bouteilles d'eau minérale aux bouteilles de boissons gazeuses, leurs excellentes caractéristiques de transparence, d'étanchéité et de légèreté sont pleinement mises en valeur. En même temps, elles sont également largement utilisées dans l'emballage de produits cosmétiques, l'emballage pharmaceutique et d'autres domaines.
Lors du processus de traitement du PET, le séchage est une étape clé pour garantir la qualité du produit. Le PET contient des groupes ester dans la chaîne moléculaire et possède une forte hygroscopicité. Il absorbe facilement l'humidité de l'air pendant le stockage et le transport.
Si elle est traitée directement, l'humidité provoquera l'hydrolyse et la dégradation du PET à haute température, entraînant une diminution du poids moléculaire du matériau, et le produit présentera des défauts tels que des bulles, des stries argentées et des fissures. En même temps, la transparence et les propriétés mécaniques seront également significativement réduites.
Par conséquent, la matière première PET doit être complètement séchée avant le traitement. Il est recommandé de la sécher à 120℃ pendant 2 à 4 heures. La durée spécifique doit être ajustée en fonction de la teneur en humidité de la matière première. Les équipements de séchage utilisent généralement un séchoir à circulation d'air chaud ou un séchoir déshumidificateur.
Il est nécessaire de garantir une température uniforme dans le séchoir afin d'éviter une surchauffe locale, ainsi que l'oxydation et la décoloration des matières premières. En même temps, une bonne étanchéité doit être assurée pour empêcher les matières premières séchées de réabsorber l'humidité.
L'utilisation raisonnable du broyat est une mesure importante pour atteindre le recyclage des ressources dans le traitement du PET. Le broyat provient principalement des chutes, des matériaux de carottes et des produits non conformes générés au cours du processus de traitement.
Après le concassage et le criblage, il peut être re-mélangé dans de nouveaux matériaux pour une utilisation. La pratique montre que le ratio de mélange des granulés de PET peut être contrôlé à un maximum de 25 %, et dans cette plage, cela n'aura pas d'impact significatif sur les performances du produit.
Cependant, il convient de noter que le matériau recyclé doit être strictement purifié pour éliminer les impuretés et les contaminants. En même temps, la taille des particules après le broyage doit être cohérente avec celle du nouveau matériau afin de garantir l'uniformité du mélange.
Si la proportion de matière recyclée est trop élevée, les propriétés mécaniques du matériau, telles que la résistance aux chocs et la résistance à la traction, diminueront, et l'instabilité de l'écoulement de la matière fondue pendant le traitement pourrait augmenter, affectant la précision du moulage et la qualité esthétique du produit. L'utilisation raisonnable de matière recyclée peut non seulement réduire les coûts de production, mais aussi diminuer les émissions de déchets, ce qui est conforme au concept de développement de la fabrication écologique et de l'économie circulaire.
Lors du traitement du PET, une attention particulière doit également être portée au contrôle coordonné des paramètres de processus. Différentes méthodes de traitement ont des exigences différentes en matière de paramètres tels que la température, la pression et la vitesse, qui doivent être ajustés avec précision en fonction des caractéristiques du produit et des performances de l'équipement.
Par exemple, dans le moulage par injection, la température du cylindre est généralement contrôlée entre 250-290℃, et la température du moule entre 40-80℃ ; la vitesse de la vis et la vitesse de traction du traitement par extrusion doivent être ajustées pour garantir une épaisseur uniforme du produit ; la pression de soufflage et le temps de soufflage du moulage par soufflage affectent directement la répartition de l'épaisseur des parois et la précision dimensionnelle de la bouteille. De plus, l'entretien régulier des équipements pour garantir l'intégrité des composants clés tels que les vis et les têtes de filière est également une mesure importante pour assurer la stabilité du traitement.
En résumé, le polyéthylène téréphtalate occupe une position irremplaçable dans la production industrielle moderne grâce à ses méthodes de traitement variées et à ses performances excellentes. En maîtrisant les caractéristiques du moulage par injection, de l'extrusion, du soufflage et d'autres technologies de traitement, en contrôlant strictement les conditions de séchage et en utilisant de manière rationnelle les matériaux recyclés, les avantages du PET peuvent être pleinement exploités pour produire divers produits de haute qualité.
Avec le développement continu de la technologie de fabrication verte, la technologie de traitement du PET continuera d'être optimisée dans le sens d'une plus grande efficacité, d'une meilleure protection de l'environnement et d'une plus grande précision, offrant un soutien solide au développement d'industries telles que l'emballage, l'électronique et l'automobile.
Notre plateforme connecte des centaines de fournisseurs chimiques chinois vérifiés avec des acheteurs du monde entier, favorisant des transactions transparentes, de meilleures opportunités commerciales et des partenariats de grande valeur. Que vous recherchiez des produits en vrac, des produits chimiques spécialisés ou des services d'approvisionnement personnalisés, TDD-Global est digne de confiance pour être votre premier choix.












