
Technologies de traitement des thermoplastiques PET
PET, avec ses excellentes propriétés thermoplastiques et sa fluidité à l'état fondu, est compatible avec les techniques de traitement thermoplastique courantes telles que le moulage par injection, l'extrusion, le soufflage et le filage. Cependant, les exigences de performance de traitement varient considérablement selon les processus, nécessitant un ajustement précis des paramètres de processus et des propriétés des matériaux pour obtenir un moulage efficace.
(I) Moulage par injection : Équilibrer haute fluidité et cristallisation rapide
Le moulage par injection est le principal procédé de fabrication de pièces structurelles en PET (comme les connecteurs automobiles et les boîtiers d'appareils). Il impose des exigences strictes sur la fluidité à l'état fondu, le taux de cristallisation et la stabilité thermique du PET.
Le taux de fluidité à l'état fondu (MFR, 280°C/2,16kg) du PET pur est généralement de 10-30g/10min, ce qui répond aux exigences de remplissage de la plupart des produits à parois minces et de structure simple. Cependant, pour les produits avec des épaisseurs de paroi inférieures à 1mm ou des cavités complexes, il est nécessaire d'augmenter le MFR (à 30-50g/10min) pour améliorer la fluidité.
Par exemple, une entreprise d'électronique produisant des micro-connecteurs en PET (épaisseur de paroi de 0,8mm) a utilisé un PET à haute fluidité avec un MFR de 40g/10min, combiné à une température d'injection de 280-290°C et une pression d'injection de 80-100MPa. Cela a permis un remplissage complet des cavités et a réduit le taux de défauts de 15% à 3%.
Le PET cristallise lentement (le temps de demi-cristallisation du PET pur est d'environ 10-20 minutes). S'il est refroidi trop rapidement après le moulage par injection, il peut facilement former une structure amorphe, entraînant un retrait élevé (généralement 1,5%-2,5%) et une faible résistance à la chaleur (température de déformation thermique inférieure à 70°C).
Par conséquent, la température du moule doit être contrôlée pendant le processus de moulage par injection (généralement 80-120°C). En utilisant une approche de "haute température de moule pour favoriser la cristallisation", la cristallinité du produit est augmentée à 30%-45%, la température de déformation thermique est élevée à 85-100°C, et le retrait est réduit à 1,0%-1,5%.
Par exemple, lors de la fabrication de couvercles de tasses à café en PET, la température du moule est réglée à 110°C, ce qui donne un produit avec une cristallinité de 42%. Il ne présente aucune déformation après immersion dans de l'eau chaude à 95°C. Cependant, le produit à température ambiante (25°C) présente une cristallinité de seulement 18% et se ramollit et se déforme facilement après immersion dans de l'eau chaude.
(II) Moulage par soufflage : La synergie entre résistance à l'état fondu et étirement directionnel
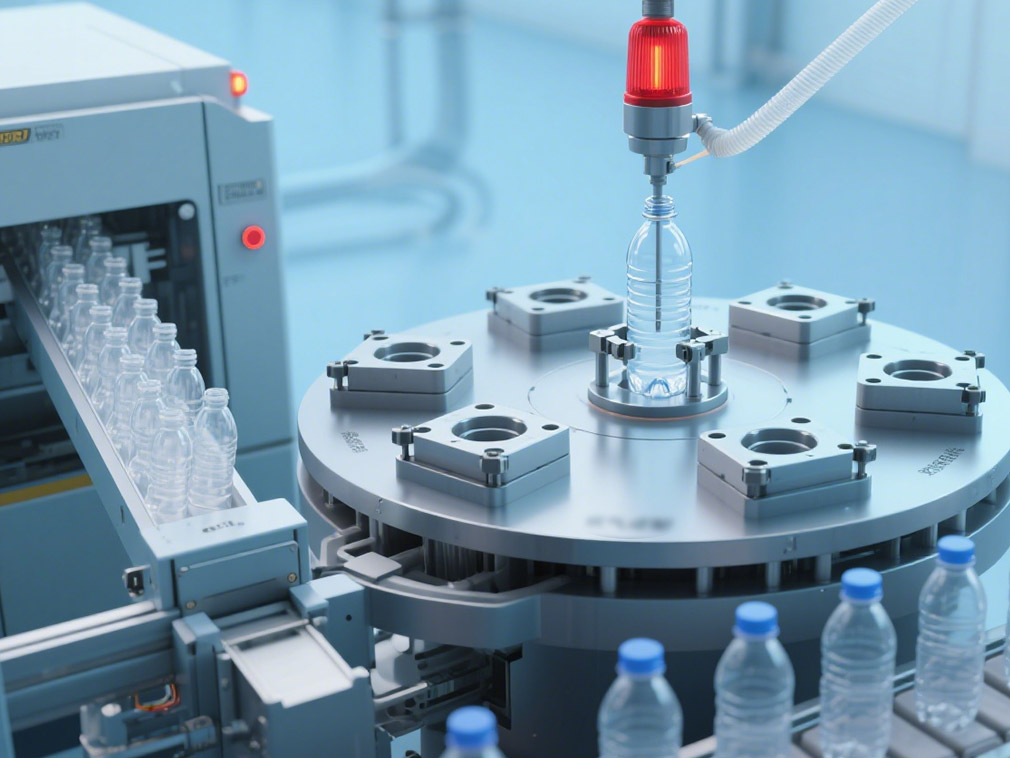
Le moulage par soufflage (en particulier le processus de moulage par injection-soufflage étiré) est un processus clé pour la production de bouteilles en PET (bouteilles de boissons, bouteilles cosmétiques), nécessitant que le PET possède à la fois une excellente résistance à l'état fondu et des propriétés de traction. Le processus de moulage par injection-soufflage étiré comprend trois étapes : moulage par injection de la préforme - chauffage et étirement - soufflage.
La qualité de la préforme détermine directement les performances finales de la bouteille : la préforme doit avoir une épaisseur de paroi uniforme (≤5%), être exempte de bulles et d'impuretés, et maintenir une cristallinité de 5%-10%. (Une cristallinité excessive peut entraîner des fissures lors de l'étirement, tandis qu'une cristallinité trop faible peut facilement entraîner un étirement inégal.) Pendant l'étape d'étirement, la température d'étirement du PET doit être précisément contrôlée dans la "plage élastique élevée" (généralement 85-100°C) entre la température de transition vitreuse (Tg, environ 70°C) et la température de cristallisation (Tc, environ 120°C).
À cette température, les chaînes moléculaires du PET présentent une excellente ductilité, permettant un étirement axial de 2,5-3,5 fois et un étirement radial de 3,0-4,0 fois.
Cette orientation des chaînes moléculaires améliore la résistance et les propriétés barrières de la bouteille. Par exemple, lors de la production d'une bouteille de boisson gazeuse en PET de 1,5L, un rapport d'étirement axial de 3,2 et un rapport d'étirement radial de 3,8 permettent d'obtenir une résistance à la traction de 65 MPa et un coefficient de barrière à l'oxygène (OTR) de 1,8 cc/(m²・jour・atm), répondant à l'exigence de durée de conservation de 12 mois pour les boissons gazeuses. Une résistance insuffisante à l'état fondu est un problème majeur dans le moulage par soufflage du PET, en particulier lors de la production de bouteilles de grand volume (≥5L) ou à parois minces.
Cela peut facilement entraîner un "affaissement" (où la préforme s'affaisse sous son propre poids après chauffage, entraînant une épaisseur de paroi inégale). L'ajout de 0,5%-2% d'agents de ramification à longue chaîne (comme les diisocyanates) ou de nanofillers (comme le nano-SiO₂) peut améliorer considérablement la résistance à l'état fondu du PET. Par exemple, le PET avec 1,5% de nano-SiO₂ augmente sa résistance à l'état fondu de 60% par rapport au PET pur, permettant le moulage par soufflage réussi de grandes bouteilles en PET de 5L avec une variation d'épaisseur de paroi inférieure à 3%.
(III) Filage : Assurer l'uniformité de la fusion et la ténacité à la traction
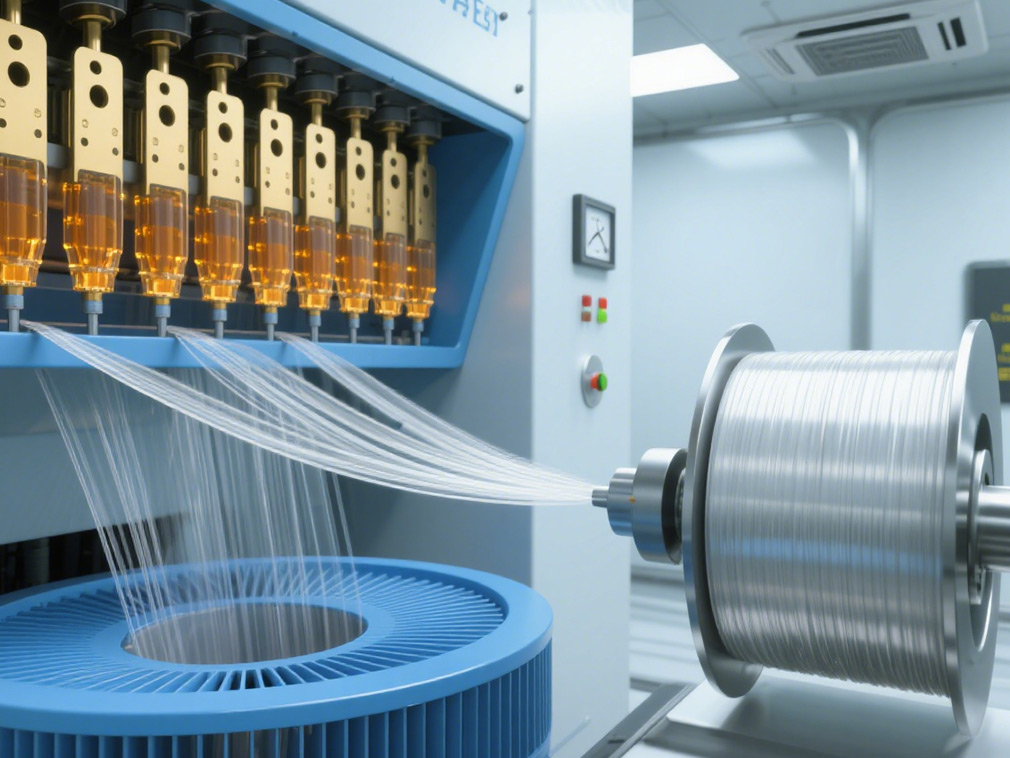
Le PET est la principale matière première pour les fibres synthétiques (polyester), et le processus de filage par fusion impose des exigences extrêmement élevées en matière d'uniformité de la fusion, de stabilité thermique et de ténacité à la traction. Pendant le processus de filage, le PET doit être complètement fondu à 285-295°C, et la fusion doit être exempte de particules de gel. (Si une réticulation locale se produit pendant la polymérisation, des particules de gel se formeront, entraînant des ruptures de filage.) Par conséquent, la viscosité intrinsèque (IV) du PET doit être strictement contrôlée (généralement 0,60-0,65 dL/g, avec une déviation de ≤0,02 dL/g) pour garantir un flux de fusion uniforme.
Lors de l'étape de filage et d'étirement, les fibres naissantes en PET subissent un étirement thermique de 2 à 4 fois (à une température d'étirement de 100-130°C) pour aligner les chaînes moléculaires le long de l'axe de la fibre et améliorer la résistance de la fibre.
La résistance à la rupture à sec de la fibre de PET pur est d'environ 4,5 cN/dtex. En ajoutant 0,3%-0,5% d'antioxydants (comme les phénols entravés) et de lubrifiants (comme le stéarate d'amide), la rupture des chaînes moléculaires pendant l'étirement peut être réduite, augmentant la résistance à la rupture à 5,0-5,5 cN/dtex.
L'allongement à la rupture reste stable à 20%-25%, répondant aux exigences de ténacité des fibres pour les tissus textiles. Par exemple, une entreprise textile utilise du fil de polyester filé à partir de PET modifié, et le tissu résultant a une résistance à la déchirure supérieure de 15% par rapport au tissu polyester ordinaire et offre une meilleure résistance à l'abrasion.
Notre plateforme connecte des centaines de fournisseurs chimiques chinois vérifiés avec des acheteurs du monde entier, favorisant des transactions transparentes, de meilleures opportunités commerciales et des partenariats de grande valeur. Que vous recherchiez des produits de base en vrac, des produits chimiques spécialisés ou des services d'approvisionnement personnalisés, TDD-Global est digne de confiance pour être votre premier choix.












