
PET vs PBT : Principales différences, applications et choix des matériaux
Dans la sélection des plastiques techniques, le PET (polyéthylène téréphtalate) et le PBT (polybutylène téréphtalate) sont souvent confondus en raison de leurs noms et structures chimiques similaires. Cependant, dans la production à grande échelle et les applications finales, les différences de performance entre ces deux matériaux polyester déterminent leur adéquation à des scénarios industriels complètement différents.
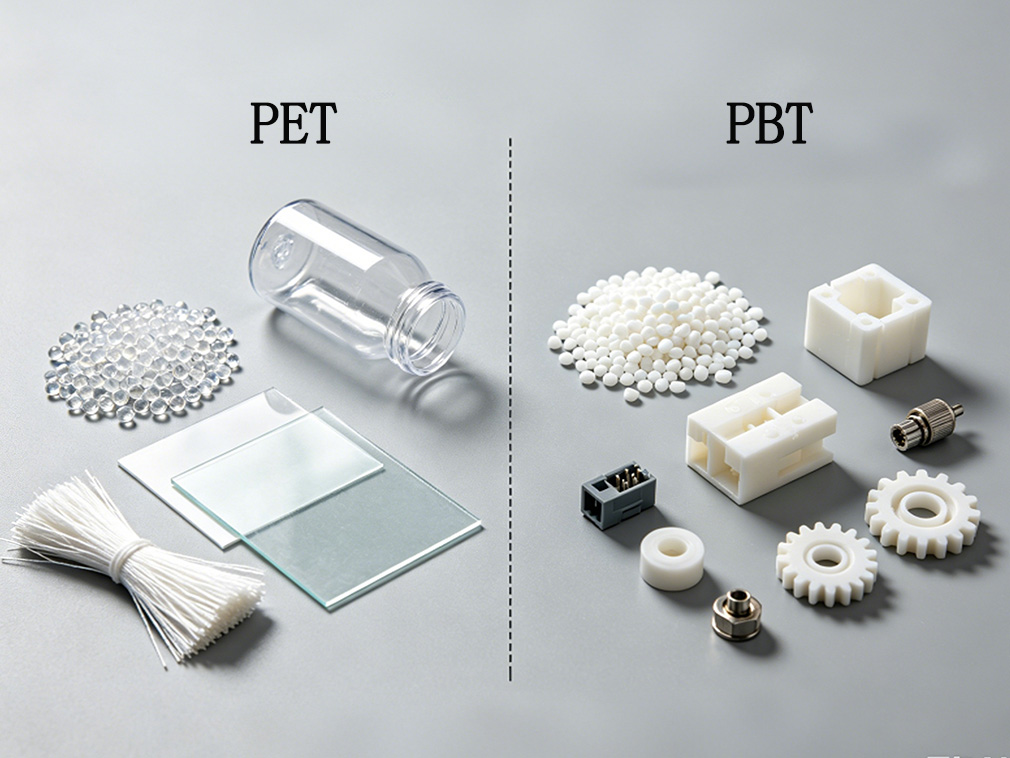
I. Différences fondamentales dans la structure chimique
Le PET et le PBT partagent tous deux l'acide téréphtalique comme composant monomère commun. La différence réside dans la longueur des segments de chaîne glycolique. Le PET est formé par la polymérisation par condensation de l'acide téréphtalique et du glycol éthylène. Les segments de chaîne glycolique de l'unité répétitive contiennent seulement deux groupes méthylène, ce qui donne une chaîne moléculaire rigide avec des changements conformationnels limités. Le PBT est obtenu par la polymérisation de l'acide téréphtalique et du 1,4-butanediol.
La chaîne carbonée glycolique est étendue à quatre groupes méthylène, ce qui confère à la chaîne moléculaire une plus grande flexibilité et mobilité. C'est cette différence dans la flexibilité des segments de chaîne qui provoque des différences significatives dans la cinétique de cristallisation, le comportement thermodynamique et la réponse mécanique macroscopique, et ce n'est pas simplement une différence d'une lettre dans le nom.
II. Le comportement de cristallisation détermine l'efficacité du moulage et les propriétés optiques
Le PET, en raison de sa rigidité élevée des segments de chaîne, a un taux de cristallisation relativement lent. Lorsque la fusion refroidit rapidement, les chaînes moléculaires n'ont pas assez de temps pour s'empiler correctement, formant facilement une structure amorphe métastable, ce qui entraîne un état macroscopiquement transparent. Sur la base de cette caractéristique, le PET est largement utilisé dans les emballages transparents, les films et les préformes ; la production de ces produits transparents utilise généralement un moulage à froid à basse température pour inhiber activement la cristallisation.
En revanche, lors de la production de pièces structurelles cristallines en PET renforcé de fibres de verre, pour améliorer la cristallinité et contrôler le retrait et le gauchissement après moulage, le moule doit souvent être chauffé à 120–140℃, avec un temps de refroidissement et de maintien plus long. Si la température du moule est insuffisante, le produit est sujet à un retrait continu et à une dérive dimensionnelle.
Les chaînes moléculaires flexibles du PBT rendent son taux de cristallisation significativement plus élevé que celui du PET. Une température de moule de seulement 40–80℃ suffit pour une cristallisation et un façonnage rapides, ce qui réduit considérablement le cycle de moulage, le rendant adapté au moulage par injection de précision à grande échelle et à cavités multiples. La cristallisation rapide apporte également des avantages tels qu'une finition de surface lisse et une répétabilité dimensionnelle élevée, ce qui est particulièrement crucial pour des produits tels que les connecteurs, les boîtiers de relais et les boîtiers de capteurs.
III. Compromis dans les propriétés thermiques et limites pour les applications techniques
En termes de résistance thermique à court terme, le point de fusion du PET (environ 254–258℃) est supérieur à celui du PBT (environ 224–230℃). Cependant, la température de service à long terme ne peut pas être déterminée uniquement par le point de fusion.
La température de transition vitreuse (Tg) du PET amorphe est d'environ 75℃, tandis que celle du PBT amorphe est seulement d'environ 20–25℃, significativement inférieure à la température ambiante. Les deux sont des polymères semi-cristallins ; à température ambiante, la région amorphe du PBT est déjà dans un état hautement élastique, présentant une mobilité des segments de chaîne plus forte et une meilleure résistance à la traction. Cependant, la phase cristalline continue au sein du matériau fournit une rigidité fondamentale, empêchant un ramollissement et une défaillance globale dus à une Tg inférieure à la température ambiante.
Après modification par renforcement avec des fibres de verre, la température de déformation thermique (HDT) des deux peut être significativement augmentée. À même teneur en fibres de verre, la température de déformation thermique du PET renforcé est généralement supérieure à celle du PBT renforcé. Certains grades de PBT renforcé disponibles sur le marché peuvent dépasser 200℃ et ont des applications matures dans les composants de contrôle électronique automobile et les environnements électroniques de température moyenne à élevée.
Lors de la sélection des matériaux, il est important de noter : pour des conditions de haute température continue et de fluage à long terme, il est préférable de comparer les données du PET et du PBT renforcés de mêmes spécifications ; il ne faut pas supposer que le PBT a une meilleure stabilité dimensionnelle à haute température.
Il est particulièrement important de noter que le PET et le PBT appartiennent tous deux à la famille des polyesters, et les liaisons esters dans leur squelette moléculaire sont sujettes à l'hydrolyse. Le taux d'hydrolyse augmente significativement avec l'augmentation de la température et de l'humidité. Une exposition prolongée à des environnements chauds et humides, en particulier à de l'eau chaude au-dessus de 60℃ et à des conditions de cycle à haute humidité, dégradera progressivement leurs propriétés mécaniques. Par conséquent, pour les produits en contact prolongé avec de l'eau chaude ou des conditions chaudes et humides continues, il convient de privilégier les grades modifiés résistants à l'hydrolyse, ce qui est une condition préalable nécessaire pour garantir une longue durée de vie.
IV. Propriétés mécaniques complémentaires et critères de sélection
Comparé à la résine pure non renforcée, le PET possède une résistance à la traction et un module de flexion plus élevés, une excellente résistance au fluage et une déformation moindre sous charge continue à long terme, ce qui le rend adapté au support structurel et aux cadres porteurs. Le PET pur a une résistance relativement faible aux chocs entaillés et une sensibilité élevée aux entailles ; la plupart des composants structurels porteurs nécessitent une modification pour améliorer la résistance aux fissures.
Le PBT pur a une rigidité inférieure à celle du PET, mais sa résistance aux chocs entaillés est naturellement supérieure : la résistance aux chocs entaillés du PBT dans une poutre en porte-à-faux est d'environ 4–6 kJ/m², tandis que celle du PET est d'environ 2–4 kJ/m². Les avantages principaux du PBT résident dans sa résistance supérieure à la fatigue et sa capacité à résister à des flexions répétées à température ambiante et à basse température, ainsi que dans sa facilité de libération des contraintes internes de moulage. Après modification et formulation, le PBT peut atteindre un équilibre flexible entre rigidité et résistance, et est couramment utilisé dans les engrenages, les clips, les attaches et les connecteurs élastiques.
V. Points clés pour le contrôle du traitement
Les températures de traitement du cylindre de PET sont généralement réglées entre 260–290℃, avec une fenêtre de traitement étroite, et il est très sensible à de faibles quantités d'humidité. L'humidité peut induire une hydrolyse des liaisons esters à haute température, entraînant une diminution de la résistance de la fusion, des stries argentées dans le produit fini et une augmentation de la fragilité. Les normes de contrôle varient selon l'application : Pour le filage et le PET technique haut de gamme à haute viscosité et paroi mince, une teneur en humidité ≤50ppm (0,005%) est généralement requise ; pour le PET de qualité bouteille moulé par injection conventionnel, afin de prévenir une diminution de la viscosité intrinsèque, une teneur en humidité ≤30–50ppm (0,003%–0,005%) après séchage est généralement requise ; pour certains PET modifiés non critiques avec des exigences de viscosité moins strictes, cela peut être relâché à ≤200ppm (0,02%). Les entreprises doivent développer des spécifications de séchage correspondantes en fonction du grade du produit.
La plage de température de traitement du PBT varie selon la formulation : résine pure non renforcée environ 235–265℃, tandis que les grades renforcés de fibres de verre peuvent s'étendre à 240–280℃. Le PBT a une excellente fluidité de fusion, nécessitant une pression de remplissage plus faible pour le moulage ; les conditions de séchage conventionnelles sont de 120℃ pendant 3–4 heures. Bien que le PBT soit légèrement moins sensible à l'humidité que le PET, un séchage insuffisant peut toujours causer des défauts d'apparence et une dégradation mécanique. Une adhésion stricte au processus de séchage est fondamentale pour maintenir un taux de rendement stable.
VI. Logique de sélection des matériaux spécifique à l'application
Pour le marché international, la sélection des matériaux doit être basée sur les exigences fonctionnelles du produit final. Si les exigences principales du produit sont une haute transparence, d'excellentes propriétés de barrière aux gaz, une production de masse à faible coût et une compatibilité avec des systèmes de recyclage matures, comme les bouteilles de boissons, les emballages alimentaires, les fibres de polyester et les feuilles transparentes, le PET est le choix préféré. Les technologies actuelles de recyclage physique et chimique du PET post-consommation sont matures, et la chaîne d'approvisionnement mondiale pour le rPET (PET recyclé) est bien établie, s'alignant sur la tendance d'approvisionnement de l'économie circulaire.
Si le produit privilégie une efficacité de moulage élevée, une précision dimensionnelle stable, une excellente résistance à la fatigue et à la traction, et la capacité de résister à des températures modérées soutenues, les applications typiques incluent les connecteurs électroniques automobiles, les relais industriels et les cadres d'isolation de moteurs conventionnels. Dans ces cas, le PBT renforcé ou modifié est la solution dominante.
Pour les composants de gestion thermique dans les véhicules à énergie nouvelle (pompes à eau électroniques, vannes multi-voies, etc.) et les composants structurels soumis à des températures élevées à long terme, une évaluation complète tenant compte de la température de fonctionnement continue et de la charge de fluage statique est nécessaire. Dans certaines applications, le PET renforcé de fibres de verre présente une meilleure résistance à la chaleur à long terme et au fluage, et le PBT ne devrait pas être le choix par défaut.
De plus, les mélanges PET/PBT peuvent équilibrer le coût et les performances globales, et sont largement utilisés dans de nombreux composants fonctionnels automobiles et électroménagers.
VII. Résistance aux intempéries extérieures et considérations de conformité
Les résines de base PET et PBT ont une résistance limitée aux UV. Une utilisation prolongée en extérieur peut entraîner un jaunissement, une craie de surface et une diminution continue des propriétés mécaniques. Pour les produits exportés vers des zones à fort ensoleillement, il est recommandé d'ajouter des absorbeurs UV et des stabilisateurs de lumière à la formulation, ou d'utiliser un revêtement protecteur.
Simultanément, le commerce B2B nécessite une vérification simultanée des exigences de conformité : permis de contact alimentaire, classifications de résistance au feu (UL94 V-0), RoHS, REACH, etc., et il est essentiel de confirmer à l'avance que les grades sélectionnés disposent de documents de certification complets et valides.
La sélection des matériaux et les décisions de processus ne peuvent pas reposer sur des analogies simples basées sur l'expérience, mais doivent être dérivées étape par étape de la structure moléculaire, des propriétés rhéologiques de traitement et des conditions de service réelles. Distinguer clairement les différences de performance entre le PET et le PBT peut aider les entreprises à choisir des solutions matérielles qui équilibrent fiabilité et compétitivité des coûts au sein du système de chaîne d'approvisionnement mondial.
Notre plateforme connecte des centaines de fournisseurs chimiques chinois vérifiés avec des acheteurs du monde entier, favorisant des transactions transparentes, de meilleures opportunités commerciales et des partenariats de grande valeur. Que vous recherchiez des produits en vrac, des produits chimiques spécialisés ou des services d'approvisionnement personnalisés, TDD-Global est digne d'être votre premier choix.












