
PET vs. PBT : Différences de performance des polyesters
PET et PBT appartiennent à la même famille de polyesters thermoplastiques, partageant une structure chimique de base commune : l'acide téréphtalique comme monomère diacide. La différence de performance entre eux réside dans les différents monomères diols reliant les anneaux aromatiques rigides : le PET utilise l'éthylène glycol (EG, HO-CH₂-CH₂-OH), tandis que le PBT utilise le butanediol (BDO, HO-(CH₂)₄-OH).
Cette différence apparemment mineure dans l'"alcool" — la variation de longueur des deux groupes méthylène (-CH₂-) — influence profondément la flexibilité de la chaîne moléculaire, les forces intermoléculaires et le comportement de cristallisation, déterminant finalement leurs propriétés physiques, mécaniques, thermiques et de traitement distinctes.
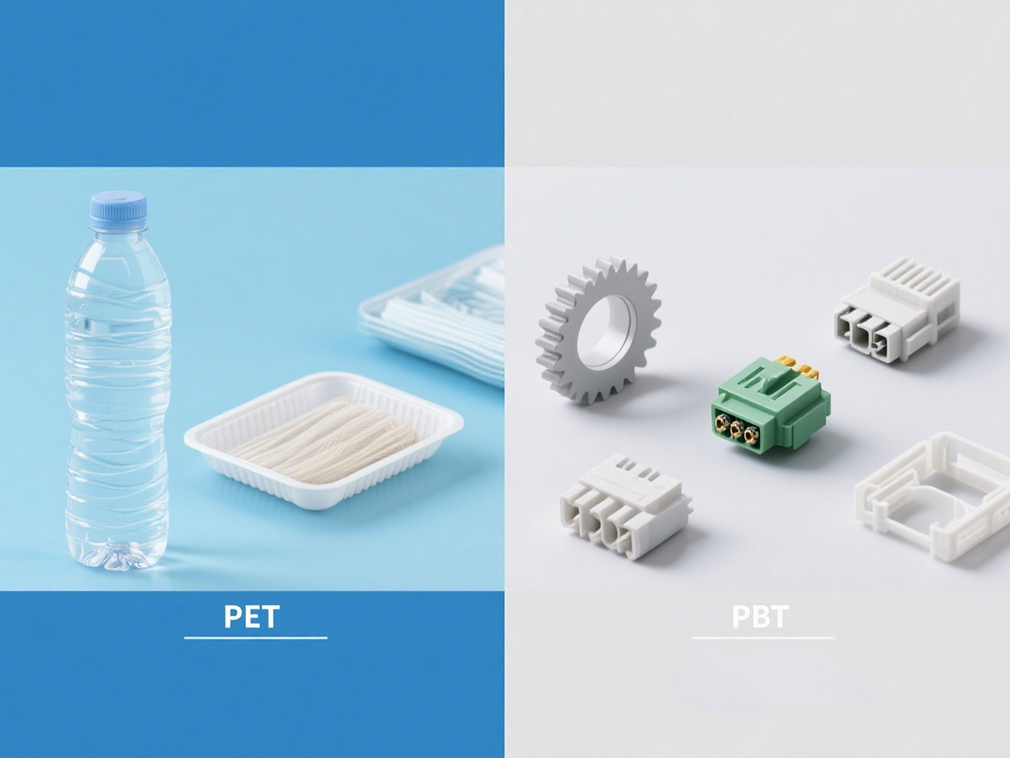
Analyse de la Différence Fondamentale : Le Comportement de Cristallisation est la Clé
Flexibilité de la Chaîne Moléculaire et Cinétique de Cristallisation
PBT : L'unité de butanediol contient quatre groupes méthylène, qui sont plus longs et plus flexibles que les deux groupes méthylène de l'éthylène glycol. Cette flexibilité accrue confère une plus grande mobilité à la chaîne moléculaire, facilitant son alignement depuis l'état fondu ou vitreux dans une structure en réseau ordonnée. Par conséquent, le PBT a un taux de cristallisation intrinsèque très élevé et une forte tendance à cristalliser.
PET : Les unités d'éthylène glycol sont relativement courtes et rigides, limitant la mobilité des chaînes moléculaires, ce qui entraîne un taux de cristallisation intrinsèque beaucoup plus faible que celui du PBT. Les chaînes moléculaires du PET nécessitent plus de temps ou des conditions plus favorables (comme des températures plus élevées ou des agents nucléants) pour surmonter la barrière énergétique et former une structure ordonnée.
Comportement de Cristallisation et Conséquences sur le Traitement
La "cristallisation inévitable" du PBT : En raison de son taux de cristallisation extrêmement élevé, les chaînes moléculaires du PBT achèvent presque toujours le processus de cristallisation dans des conditions de refroidissement conventionnelles telles que le moulage par injection et l'extrusion (même à des vitesses de refroidissement relativement rapides).
Par conséquent, l'affirmation selon laquelle "il est impossible de produire des pièces en PBT amorphe dans des conditions de traitement conventionnelles" est tout à fait correcte. Les pièces en PBT sont presque toujours semi-cristallines, présentant des propriétés telles que l'opacité, une résistance thermique plus élevée et une stabilité dimensionnelle, mais une faible transparence.
Cristallisation Contrôlée du PET : Une cristallisation lente est essentielle aux propriétés variées du PET. Le contrôle des vitesses de refroidissement et des conditions de traitement permet de manipuler les propriétés :
Refroidissement Rapide : Refroidir rapidement le PET fondu en dessous de sa température de transition vitreuse (Tg, ~75°C) (par exemple, dans la production de bouteilles et de films) fige les chaînes moléculaires dans un état désordonné, formant du PET amorphe. Ce matériau présente une grande transparence, une bonne résistance aux chocs (en dessous de Tg) et un retrait relativement faible.
Refroidissement Lent ou Recuit : Refroidir lentement le PET fondu, ou recuire le PET amorphe après moulage en le chauffant au-dessus de Tg et en dessous de son point de fusion (Tm) (généralement entre 120 et 220°C), permet aux chaînes moléculaires de se réorganiser et de cristalliser, créant du PET semi-cristallin. Ce matériau présente une résistance, une rigidité, une résistance thermique (température de déflexion thermique (HDT) significativement plus élevée), une stabilité dimensionnelle et une résistance chimique accrues, mais perd en transparence, et sa résistance aux chocs peut diminuer au-dessus de Tg.
Point de Fusion (Tm)
Le point de fusion du PBT est généralement d'environ 220-230°C.
Le point de fusion du PET semi-cristallin est significativement plus élevé, généralement d'environ 250-260°C.
Cette différence provient de sa structure moléculaire : malgré la chaîne de butanediol plus longue, la chaîne du PET a une densité plus élevée de groupes ester (-COO-) (plus d'anneaux benzéniques rigides et de groupes ester polaires par unité de longueur). Ces forces intermoléculaires plus fortes (interactions dipôle-dipôle) nécessitent des températures plus élevées pour perturber le réseau et fondre.
Différences de Performance Détaillées : Résistance, Ductilité, Rigidité, Résistance Chimique, Transparence
Résistance et Rigidité Supérieures (PET)
Le PET a une concentration plus élevée d'anneaux benzéniques rigides et de groupes ester polaires par unité de longueur. Les forces intermoléculaires plus fortes (forces de van der Waals et interactions dipôle-dipôle) entre ces groupes lui confèrent une résistance à la traction, une résistance à la flexion et un module élastique (rigidité) plus élevés, ce qui le rend avantageux dans les applications nécessitant une grande capacité de charge et une résistance à la déformation.
Les chaînes de butanediol plus longues et flexibles du PBT affaiblissent le compactage et l'interaction entre les chaînes moléculaires, ce qui entraîne une résistance et un module inférieurs à ceux du PET.
Moins Flexible, mais Plus Résistant (PET)
Flexibilité : Les chaînes plus longues et flexibles du PBT le rendent plus facile à déformer sous faible contrainte, ce qui entraîne généralement un allongement à la rupture plus élevé et une flexibilité améliorée (surtout à température ambiante), le rendant idéal pour les applications nécessitant une certaine flexion ou absorption des chocs.
Ductilité : Cela fait référence à la capacité d'un matériau à absorber de l'énergie et à résister à la fracture, généralement mesurée par la résistance aux chocs. La ductilité du PET dépend fortement de son état et de sa température :
PET Amorphe : À température ambiante (bien en dessous de son Tg), il est dans un état vitreux, avec le mouvement de ses chaînes moléculaires figé, présentant une excellente ductilité et résistance aux chocs (par exemple, une bouteille d'eau minérale peut résister à une chute).
PET Semi-cristallin : Il a une résistance et une rigidité élevées, mais est généralement moins ductile que le PET amorphe, surtout à basse température ou avec des encoches.
PBT : En tant que matériau semi-cristallin, sa ductilité se situe généralement entre celle du PET amorphe et du PET semi-cristallin, et sa résistance aux chocs à température ambiante est acceptable (améliorée après modification).
En résumé, l'expression "moins flexible, mais plus résistant" fait principalement référence au fait qu'à température ambiante, les pièces en PET amorphe ou partiellement cristallin (surtout dans les applications nécessitant de la ductilité) ont tendance à présenter une meilleure résistance à la fracture par impact (c'est-à-dire, une meilleure ductilité) que le PBT, même si le PBT peut être plus mou (plus facile à plier). Les propriétés "plus résistantes" du PET sont largement attribuées à sa capacité à atteindre un état amorphe.
Faible Résistance Chimique (PET)
Les principales faiblesses chimiques du polyester sont la sensibilité de la liaison ester (-COO-) à l'hydrolyse (rupture de chaîne causée par l'attaque de l'eau) et l'attaque par certains produits chimiques (tels que les acides et bases forts).
PBT : En raison de sa cristallinité plus élevée (les régions cristallines bloquent efficacement la pénétration chimique) et de sa densité plus faible de groupes ester (les chaînes de butanediol plus longues signifient moins de groupes ester par unité de longueur de la molécule), il offre généralement une meilleure résistance à l'hydrolyse et aux produits chimiques que le PET. Cela est particulièrement avantageux dans les environnements à haute température et dans les environnements humides ou exposés à des produits chimiques (tels que les composants de liquide de refroidissement automobile et les connecteurs électriques).
PET : Le PET amorphe, en particulier, a une structure lâche, ce qui facilite la pénétration des produits chimiques et l'attaque des liaisons ester. Sa résistance à l'hydrolyse et aux produits chimiques est généralement inférieure à celle du PBT et du PET hautement cristallin. Le PET semi-cristallin présente une résistance chimique significativement meilleure que sa forme amorphe.
Transparence
PET : C'est l'un des avantages les plus significatifs du PET par rapport au PBT. Le PET amorphe, obtenu par trempe rapide, est hautement transparent (avec une transmittance allant jusqu'à 90 %). Même le PET partiellement cristallin (comme les bouteilles de boissons moulées par étirage-soufflage) peut maintenir une excellente transparence en induisant la formation de cristaux fins et uniformément répartis grâce à l'étirement biaxial.
PBT : Dans des conditions de traitement conventionnelles, il cristallise inévitablement, et ses cristaux sont généralement grands, diffusant fortement la lumière visible. Par conséquent, les pièces sont presque toujours opaques ou translucides (principalement blanches laiteuses ou beige). Produire du PBT transparent est extrêmement difficile, nécessitant des additifs spéciaux (agents nucléants transparents) et un contrôle de processus extrêmement strict, ce qui est coûteux et d'une efficacité limitée.
Guide de Sélection des Matériaux : Quand Préférer le PET ?
Les utilisateurs ont clairement déclaré : "Si vous devez produire des pièces en plastique avec une rigidité, une ductilité et une transparence plus élevées à température ambiante ou à des températures légèrement élevées (environ 50°C), le PET est un matériau plus idéal que le PBT." Cette conclusion est exacte, comme expliqué ci-dessous en fonction des scénarios d'application et des raisons :
Exigences de Haute Rigidité
Applications : Pièces structurelles devant conserver leur forme et résister à la flexion ou à la déformation, telles que les boîtiers, supports, engrenages et roulements.
Avantages du PET : Module et résistance plus élevés. Le PET est plus rigide que le PBT dans ses états amorphe et semi-cristallin. Pour les applications nécessitant une rigidité maximale, le PET semi-cristallin (obtenu par recuit ou refroidissement contrôlé) ou le PET renforcé de fibres de verre est souvent choisi.
Exigences de Haute Ductilité
Applications : Composants soumis à des impacts (tels que boîtiers, conteneurs et équipements sportifs), composants soumis à des contraintes ou déformations répétées (tels que boucles et charnières), et produits à parois minces.
Avantages du PET : À température ambiante, le PET amorphe offre une excellente ductilité et résistance aux chocs (bien supérieure à celle du PBT). Même le PET semi-cristallin peut avoir une ductilité comparable ou meilleure que le PBT non modifié. La ductilité du PET est essentielle à son succès en tant que matériau d'emballage (bouteilles d'eau, films). Bien que la ductilité du PET commence à diminuer à environ 50°C lorsqu'il approche de son Tg (augmentation du mouvement des chaînes moléculaires), le PET amorphe offre généralement encore une meilleure ductilité que le PBT.
Exigences de Haute Clarté
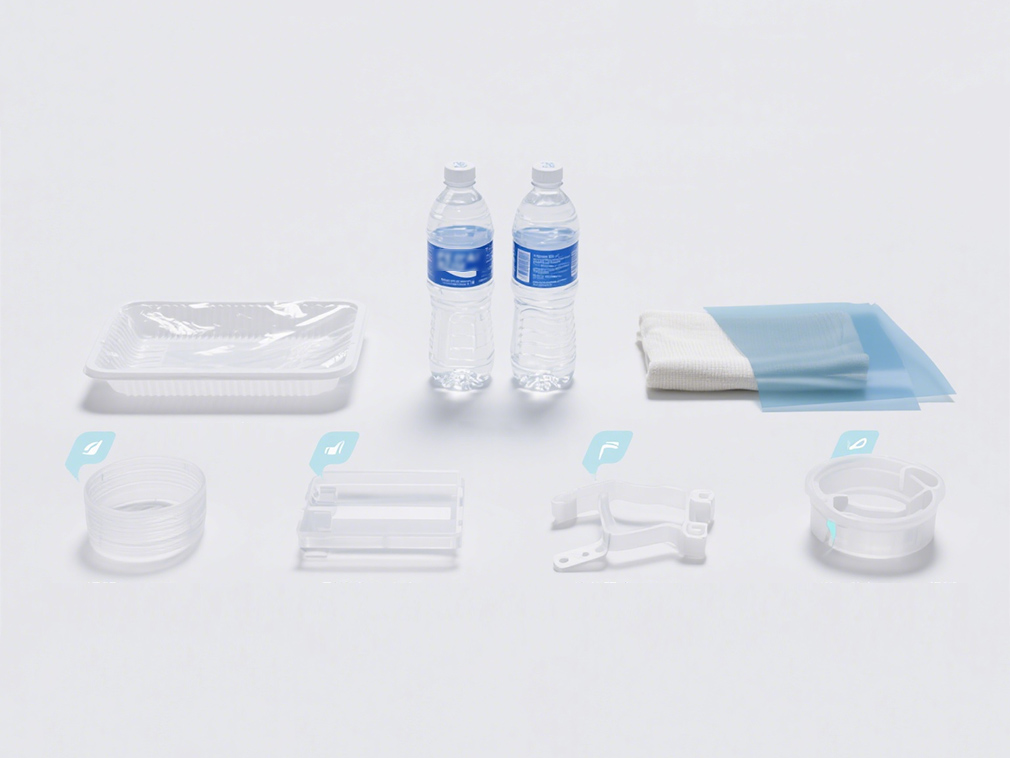
Applications : Conteneurs d'emballage (bouteilles de boissons, plateaux alimentaires, bouteilles cosmétiques), films optiques (protecteurs d'écran, substrats de films réfléchissants), fenêtres transparentes, dispositifs médicaux (sacs de stockage de liquides, cathéters) et composants d'éclairage.
Avantage Fondamental du PET : C'est le seul polyester technique grand public pouvant être traité économiquement pour atteindre une grande clarté. La transparence du PET amorphe est sa valeur fondamentale irremplaçable, tandis que l'opacité naturelle du PBT l'empêche complètement d'entrer dans ces applications.
Plage de Température
Température ambiante à environ 50°C : Cette plage de température est dans la "zone de confort" du PET amorphe (bien en dessous de son Tg), lui permettant de tirer pleinement parti de sa combinaison avantageuse de rigidité, de ductilité et de transparence. Le PBT est stable à cette température, mais manque de transparence et a généralement une rigidité inférieure à celle du PET.
>50°C à environ 100°C : À mesure que les températures augmentent vers le Tg du PET (~75°C), le module et la résistance du PET amorphe diminuent considérablement, et sa ductilité change également (il peut devenir cassant). À ce stade, le PET semi-cristallin ou le PBT commence à offrir des avantages en raison de leur température de déflexion thermique (HDT) plus élevée.
La HDT du PET semi-cristallin peut atteindre plus de 220°C (plus élevée avec renforcement), tandis que celle du PBT varie de 55 à 200°C (selon la cristallinité et le renforcement). Pour les pièces structurelles rigides exposées à des températures supérieures à 50°C pendant de longues périodes, le PBT ou le PET semi-cristallin renforcé sont généralement de meilleurs choix (au détriment de la transparence). Cependant, si l'utilisateur limite explicitement la température de fonctionnement à environ 50°C ou moins, le PET est le choix préféré.
Exemples d'applications typiques
Applications dominantes pour le PET (tirant parti de la rigidité, de la résistance et de la transparence) :
Emballage : Bouteilles d'eau minérale, bouteilles de boissons gazeuses, bouteilles d'huile de cuisson, plateaux alimentaires (APET/CPET), films (films d'emballage, bases de bandes audio et vidéo).
Produits de consommation : Contenants transparents pour cosmétiques/produits chimiques quotidiens, manches de brosses à dents, pièces de jouets.
Optique : Substrats de films optiques pour unités de rétroéclairage LCD et protecteurs d'écran.
Médical : Bouteilles de médicaments transparentes, sacs de stockage de liquide de dialyse et boîtiers transparents pour équipements de diagnostic.
Électronique et électrique : Panneaux transparents et couvercles d'interrupteurs (lorsque la transparence est requise).
Fibres : Fibres de polyester (textiles, fils industriels, cordons de pneus—tirant parti de leur haute résistance, résistance à l'usure et stabilité dimensionnelle).
Applications principales du PBT (tirant parti de sa facilité de traitement, de sa résistance à la chaleur, de sa résistance chimique, de ses propriétés électriques et de sa stabilité dimensionnelle ; la transparence n'est généralement pas requise) incluent :
Composants électroniques et électriques : connecteurs, interrupteurs, relais, bobines, douilles et composants de moteurs (tirant parti de son excellente isolation électrique, de sa résistance à la soudure et de sa stabilité dimensionnelle).
Automobile : poignées de porte, boîtes à fusibles, supports de phares, boîtiers de capteurs, composants d'essuie-glaces et pièces de systèmes d'allumage (tirant parti de sa résistance à la chaleur, à l'huile et aux produits chimiques).
Industriel : engrenages, roulements, boîtiers de pompes, turbines et boîtiers d'outils (tirant parti de sa résistance à l'usure, de sa stabilité dimensionnelle et de sa résistance chimique).
Appareils ménagers : composants de fers à repasser électriques, réservoirs d'eau de machines à café et boîtiers d'outils électriques.
Le PET et le PBT, les "frères polyesters", ont divergé en termes de performances en raison de légères différences dans la longueur de leurs chaînes de monomères diols. Le PBT occupe une position importante sur le marché des plastiques techniques (notamment dans les secteurs de l'électronique et de l'automobile) grâce à son taux de cristallisation extrêmement élevé, sa bonne aptitude au traitement, ses propriétés mécaniques équilibrées, sa résistance à la chaleur à long terme, sa résistance chimique et ses propriétés électriques. Cependant, son opacité est une limitation inhérente.
L'avantage principal du PET réside dans son comportement de cristallisation contrôlable, qui lui permet d'atteindre une "trifecta de performances" : une rigidité élevée (dérivée de la rigidité de la chaîne moléculaire et de son potentiel de cristallisation élevé), une excellente résistance (surtout à température ambiante, grâce à son état vitreux amorphe accessible) et une transparence exceptionnelle (obtenue par trempe rapide).
Ainsi, lorsque les applications nécessitent spécifiquement un fonctionnement à température ambiante jusqu'à environ 50°C et exigent simultanément une rigidité élevée, une grande résistance (notamment à l'impact) et une transparence élevée, le PET est sans aucun doute un choix polyester plus idéal, voire le seul viable, par rapport au PBT.
Son utilisation répandue dans les emballages, l'optique, les biens de consommation transparents et les dispositifs médicaux témoigne de sa combinaison unique de propriétés. En comprenant et en exploitant le comportement de cristallisation du PET, les ingénieurs en matériaux peuvent débloquer son large spectre de performances pour répondre aux exigences spécifiques des applications.
Notre plateforme connecte des centaines de fournisseurs chimiques chinois vérifiés avec des acheteurs du monde entier, favorisant des transactions transparentes, de meilleures opportunités commerciales et des partenariats de grande valeur. Que vous recherchiez des produits de base en vrac, des produits chimiques spécialisés ou des services d'approvisionnement personnalisés, TDD-Global est digne de confiance pour être votre premier choix.












