
Processus d'injection et d'extrusion de PP
Le polypropylène (PP), un thermoplastique à usage général, a été largement utilisé dans le moulage par injection et l'extrusion en raison de ses excellentes propriétés mécaniques, de sa stabilité chimique et de sa facilité de traitement. Une compréhension approfondie de ses caractéristiques de traitement et des paramètres de processus est cruciale pour améliorer la qualité des produits et l'efficacité de la production.
La clé du contrôle de la température de fusion dans le moulage par injection
Dans le processus de moulage par injection de PP, le contrôle de la température de fusion est une étape cruciale. Une plage de température de 200 à 300°C garantit une fusion suffisante des chaînes moléculaires de polypropylène tout en évitant la dégradation du matériau causée par des températures excessives.
En production réelle, le gradient de température doit être ajusté en fonction de la structure du produit : pour les pièces à parois fines et complexes, une température de fusion plus élevée de 250 à 300°C est recommandée pour améliorer la fluidité ; les produits à parois épaisses peuvent être contrôlés à 200-250°C pour réduire les contraintes internes causées par le retrait de refroidissement.
Il convient de noter que la température de fusion et la pression d'injection ont un effet synergique. Une température de fusion élevée peut réduire la résistance à l'injection, ce qui la rend particulièrement adaptée au moulage de produits avec des lignes fines ou des cavités profondes.
L'impact critique de la température du moule sur la qualité du produit
Le choix de la température du moule affecte directement la qualité d'apparence et les propriétés mécaniques du produit. La plage ajustable de 10 à 80°C offre une flexibilité pour répondre à divers besoins. Lorsque la température du moule est contrôlée entre 10 et 30°C, un refroidissement rapide peut améliorer l'efficacité de la production, mais cela peut également entraîner des stries argentées et un manque de brillance sur la surface du produit.
Augmenter la température à 50-80°C, tout en prolongeant le cycle de refroidissement d'environ 20%, améliore considérablement l'écoulement et le remplissage de la matière fondue, augmentant la brillance de la surface du produit de plus de 30%, ce qui le rend particulièrement adapté à la production de pièces extérieures telles que les boîtiers d'appareils électroménagers.
De plus, des températures de moule élevées aident à réduire l'orientation moléculaire et à minimiser le risque de déformation du produit, ce qui est particulièrement important pour les pièces nécessitant une grande précision dimensionnelle.
Facteurs influençant le retrait du moule et stratégies de contrôle
Le retrait du moule du PP varie de 1,5 % à 3 %, une caractéristique qui nécessite une attention particulière lors de la conception du moule. Le retrait est influencé par divers facteurs. En ce qui concerne les conditions de traitement, des températures de fusion excessivement élevées peuvent augmenter le retrait, tandis qu'une augmentation de la pression de maintien et un allongement du temps de maintien peuvent le réduire efficacement.
En ce qui concerne la rhéologie des polymères, les matériaux PP avec des indices de fluidité à chaud (MFR) faibles présentent un retrait relativement faible car leurs chaînes moléculaires sont plus enchevêtrées, ce qui entraîne des changements de volume plus stables après refroidissement. L'impact de l'épaisseur du produit fini est encore plus significatif, le retrait dans les zones à parois épaisses dépassant généralement de 50 % celui des zones à parois fines.
Cela est dû à des taux de refroidissement plus lents dans les zones épaisses et à une disposition moléculaire plus lâche. Par conséquent, lors de la conception de grands produits en PP, une optimisation structurelle (telle que l'ajout de nervures de renforcement) et des ajustements de processus sont nécessaires pour équilibrer les différences de retrait entre les différentes zones et garantir que les dimensions des produits respectent les normes acceptables.
Processus de moulage par injection spécial pour le polypropylène expansé (EPP)
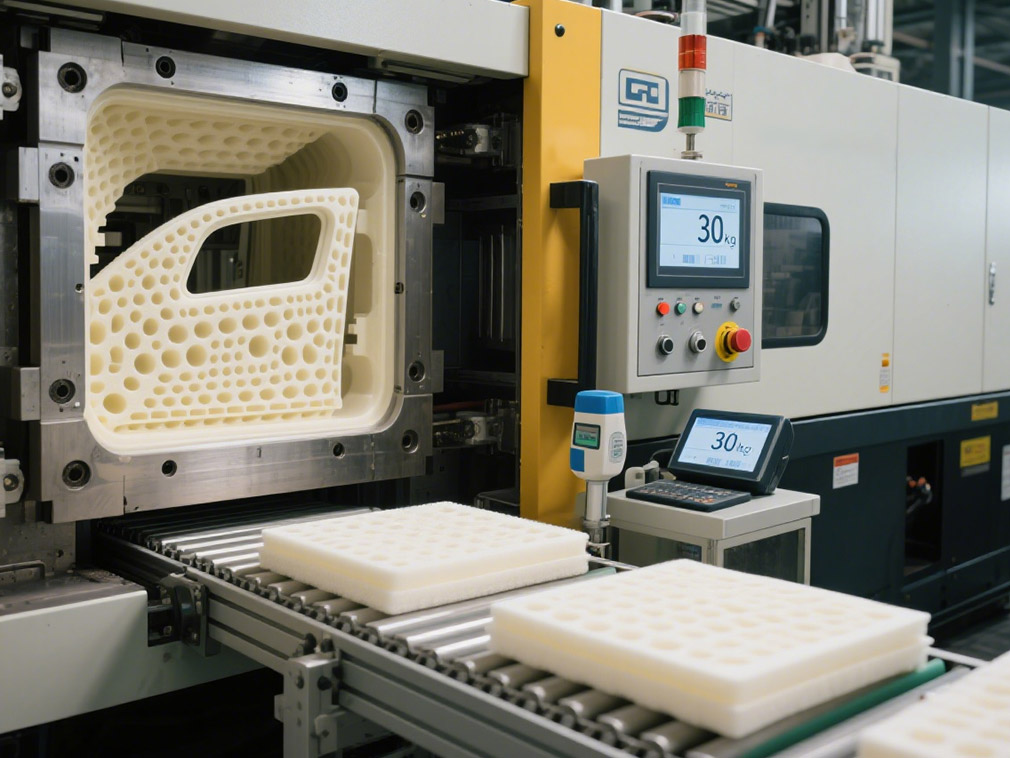
Le moulage par injection de polypropylène expansé (EPP) est un processus spécialisé qui utilise un agent gonflant physique (tel que le dioxyde de carbone ou l'azote) pour se dissoudre et se dilater dans la matière fondue, créant un produit en mousse avec une structure à cellules fermées.
Le matériau EPP a une faible densité (généralement entre 10 et 300 kg/m³), d'excellentes propriétés d'amortissement et est 100 % recyclable, ce qui le rend idéal pour la production en série de matériaux d'emballage, de composants de sièges automobiles, et plus encore. Par rapport au moulage par injection traditionnel, le moulage EPP nécessite un équipement de moussage haute pression spécialisé.
Ce contrôle précis du taux d'injection de l'agent gonflant, de la température de fusion et de la pression du moule garantit une distribution uniforme des cellules. Ses capacités de production continue peuvent augmenter l'efficacité de la production de plus de 30 % tout en réduisant la consommation de matériaux, s'alignant sur la tendance vers une fabrication légère et écologique.
Paramètres de processus et contrôle de la qualité pour l'extrusion de tuyaux
Dans le domaine de l'extrusion de PP, différents types de produits ont des exigences spécifiques en matière de processus. Lors de l'extrusion de tuyaux, la température de fusion est généralement contrôlée entre 200 et 230°C. Cette plage de température garantit un bon écoulement du matériau tout en évitant les marques de brûlure sur la paroi intérieure du tuyau causées par des températures excessivement élevées.
Un design de vis avec un rapport de compression de 3:1 garantit une plastification complète de la matière première, assurant une épaisseur uniforme des parois du tuyau. Pendant le processus d'extrusion, il est crucial d'adapter la vitesse de traction à la vitesse d'extrusion. En général, la vitesse de traction est légèrement supérieure à la vitesse d'extrusion de 1 à 2 % pour éliminer les contraintes internes dans le tube et améliorer sa rigidité annulaire.
Différences dans les processus d'extrusion pour les produits en film
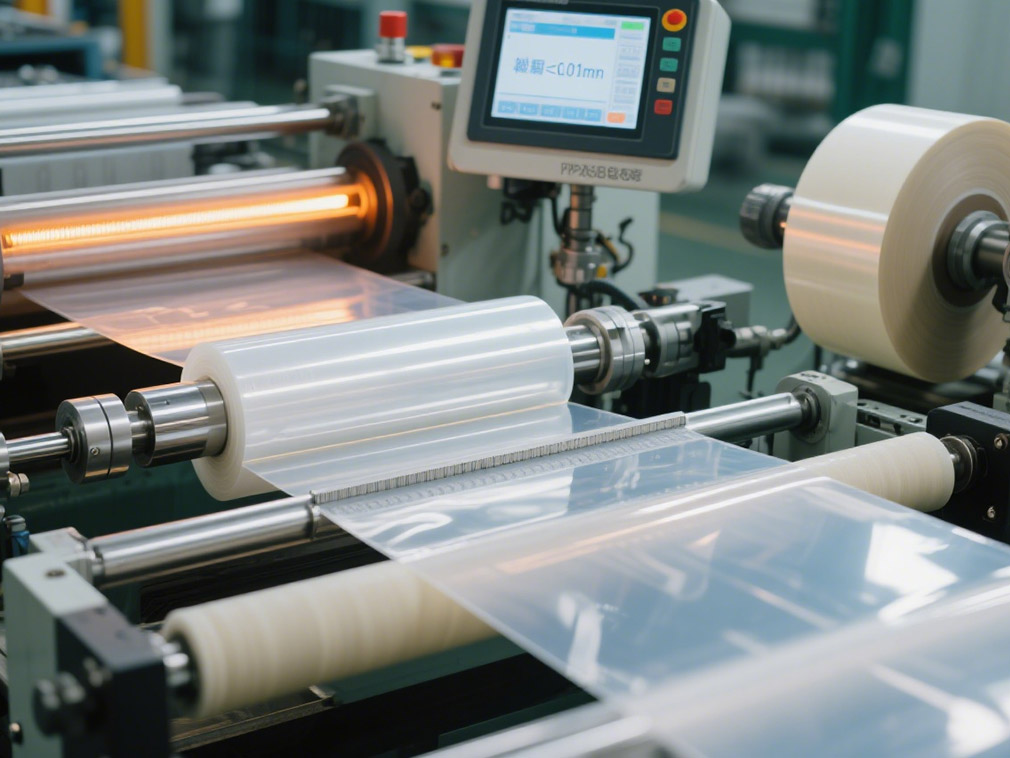
Bien que les processus d'extrusion pour le film soufflé et le film coulé partagent des similitudes, ils se concentrent sur des aspects différents. Le film soufflé utilise des méthodes de soufflage par le haut, par le bas ou à plat, avec des températures de fusion comprises entre 200 et 250°C. La résistance à la traction transversale du film est contrôlée en ajustant le rapport de soufflage (généralement de 2 à 4). Le film coulé, en revanche, est extrudé à travers une filière plate, puis refroidi directement pour se former.
Sa température de fusion est légèrement plus élevée (230-280°C) pour obtenir une surface plus lisse et une épaisseur plus uniforme. Les films PP produits par les deux processus présentent une grande transparence et une excellente résistance à la déchirure, et sont largement utilisés dans l'emballage alimentaire.
Exigences de haute précision pour l'extrusion d'isolation de câbles
L'extrusion de PP pour l'isolation des câbles nécessite une précision de processus extrêmement élevée. La température du cylindre est réglée entre 180 et 205°C. Cette plage de température plus basse réduit la dégradation oxydative thermique du matériau PP et garantit des propriétés électriques stables. Étant donné que l'extrusion de câbles utilise souvent des matériaux recyclés, ceux-ci doivent être séchés à 105-110°C pendant trois heures pour éliminer l'humidité et éviter les bulles ou les trous d'épingle dans l'isolation.
De plus, la vitesse d'extrusion doit être strictement synchronisée avec la vitesse de traction du noyau du câble pour garantir que la tolérance d'épaisseur de l'isolation est dans une plage de ±0,02 mm afin de respecter les normes de sécurité électrique.
Tendances de développement dans le traitement du PP
En général, le moulage par injection et le traitement par extrusion du PP nécessitent un contrôle précis des paramètres tels que la température, la pression et la vitesse en fonction des propriétés des matériaux et des exigences des produits. Avec le développement continu des matériaux PP modifiés (tels que le PP renforcé et le PP ignifuge), leur technologie de traitement est également continuellement optimisée, et ils montreront un potentiel d'application dans des domaines plus haut de gamme à l'avenir.
Notre plateforme connecte des centaines de fournisseurs chimiques chinois vérifiés avec des acheteurs du monde entier, favorisant des transactions transparentes, de meilleures opportunités commerciales et des partenariats de grande valeur. Que vous recherchiez des produits de base en vrac, des produits chimiques spécialisés ou des services d'approvisionnement personnalisés, TDD-Global est digne de confiance pour être votre premier choix.












