
Moulage par injection de PP : Contrôles clés du processus
Le polypropylène (PP), en tant que polymère thermoplastique aux performances excellentes, a été largement utilisé dans la fabrication automobile, la production d'appareils électroménagers, les matériaux d'emballage et d'autres domaines en raison de sa faible densité, de sa forte résistance à la corrosion chimique et de ses propriétés mécaniques équilibrées. Le moulage par injection est la méthode de traitement principale du PP.
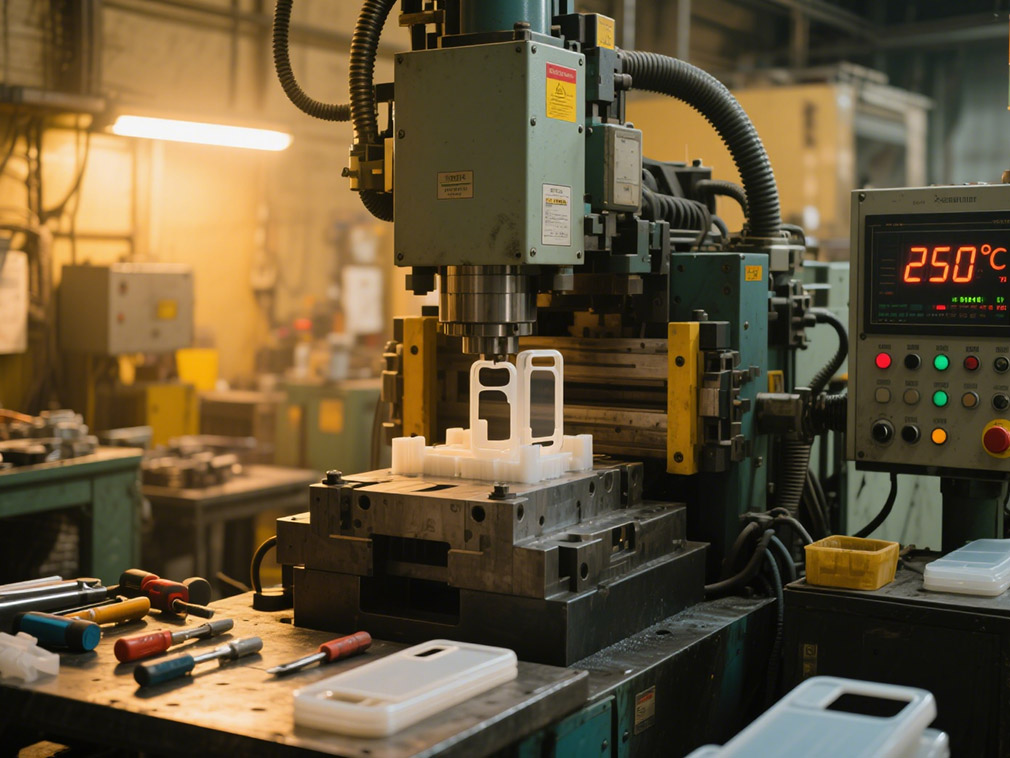
Température de fusion : le contrôle de la "température" du moulage par injection
Le contrôle de la température de fusion peut être appelé la "température" du moulage par injection. Sur le régulateur de température de la machine de moulage par injection dans l'atelier, il y a beaucoup de connaissances derrière le saut numérique de 200-300°C. Xiao Wang, un opérateur qui vient d'entrer dans l'industrie, a souffert de la perte de température : la dernière fois qu'il a fabriqué une coque de téléphone portable, il a réglé 230°C comme d'habitude, mais les coins du produit étaient manquants.
Le maître l'a ajustée à 280°C et a immédiatement résolu le problème. Il s'avère que les pièces à parois minces sont comme des "raviolis à peau fine", qui ne peuvent pas être remplies avec un petit feu ; lors de la fabrication de bases de machines à laver à parois épaisses, 220°C suffisent. Une température trop élevée rendra le matériau "brûlé", et la rainure tirée se cassera lorsqu'elle tombera.
Il y a une règle non écrite dans l'atelier : le PP homopolymère doit être chauffé à "feu moyen" (220-260°C), et le PP copolymère doit être chauffé à "feu vif" (240-280°C). C'est un travail technique de voir l'état de fusion dans le cylindre - c'est mieux quand il coule comme du miel, trop fluide signifie que la température est trop élevée, et trop épais signifie que la température n'est pas suffisante.
Les maîtres expérimentés peuvent juger si la température est appropriée en observant à l'œil nu la vitesse de rétraction de la vis. Cette compétence unique fait que de nombreux nouveaux venus ne peuvent pas apprendre même s'ils comptent sur le régulateur de température.
Température du moule : l'"interrupteur invisible" de la qualité du produit
L'ajustement de la température du moule est l'"interrupteur invisible" de la qualité du produit. La machine de température de moule dans le coin de l'atelier bourdonne toujours, et la plage de température de 10-80°C cache le secret de la qualité du produit.
Maître Li, qui fabrique des coques d'appareils électroménagers, le sait mieux que quiconque : lorsque la machine de température de moule affiche 60°C, la surface du tiroir du réfrigérateur est aussi brillante qu'un miroir ; lorsqu'elle descend à 20°C, bien que la vitesse de production soit plus rapide, il y aura toujours de petites marques de retrait sur la surface. Il a résumé la règle : choisir une température élevée pour l'apparence, choisir une température basse pour l'efficacité, l'essentiel est de regarder l'objectif du produit.
Les statistiques de la station d'inspection qualité de l'atelier sont très révélatrices : le taux de réussite au test de chute des pièces produites à une température de moule supérieure à 60°C est supérieur de 30 % à celui de la production à basse température. Mais la haute température a aussi un prix - il faut attendre 5 secondes de plus pour chaque cycle, ce qui représente une perte considérable pour une ligne de production d'emballages avec une capacité quotidienne de 100 000 pièces.
Maintenant, l'atelier est populaire avec le "contrôle de température par zone", la cavité du moule utilise 60°C pour garantir l'apparence, et le noyau utilise 30°C pour accélérer le refroidissement, de sorte que le poisson et la patte d'ours puissent finalement être pris en compte.
Stockage des matériaux : le "bébé sans souci" du PP et précautions spéciales
Le matériau PP est considéré comme un "bébé sans souci" dans l'atelier, contrairement au nylon, qui doit être séché tous les jours. L'expérience de Zhang Jie, un gardien d'entrepôt, est que tant que les sacs de matériau PP sont scellés et empilés sur des étagères ventilées, il n'y aura aucun problème pendant trois mois.
Mais il faut être particulièrement prudent pendant la saison des pluies. L'année dernière, un lot de matériaux PP qui étaient humides avait des stries argentées sur la surface lors du moulage par injection, et a finalement dû être déclassé. Maintenant, il y a un four de séchage à la porte de l'atelier. Le matériau humide est séché à 80°C pendant 3 heures. Lorsque la teneur en humidité descend en dessous de 0,02 %, il peut être utilisé normalement. Cela évite beaucoup de problèmes par rapport à la gestion des matériaux en nylon.
Problème de retrait : le problème clé qui donne des maux de tête aux techniciens
Le problème de retrait est le plus gênant pour les techniciens de l'atelier. La plage de retrait de 1,5 % à 3 % peut faire la différence entre des pièces qualifiées et mises au rebut. La ligne de production de boucles de voiture a subi des pertes.
Avec les mêmes paramètres, le retrait des parois épaisses est presque deux fois plus important que celui des parois minces, entraînant une étanchéité inégale lors de l'assemblage. Plus tard, le technicien a modifié les paramètres de maintien de la pression : d'abord "verrouiller" avec une haute pression de 120 MPa pendant 1 seconde, puis "remplir" avec une basse pression de 60 MPa pendant 10 secondes. Cette astuce a beaucoup stabilisé le taux de retrait.
Contrôle du retrait : ajustement du processus et modification des matériaux
Il y a deux armes magiques pour faire face au retrait dans l'atelier : l'ajustement du processus et la modification des matériaux. La "méthode de maintien de la pression par étapes" est souvent utilisée lors des tests de moule. La pression est augmentée en fonction de la partie du produit qui présente des marques de retrait graves.
Lors de la production en série, des matériaux modifiés sont directement utilisés. Les matériaux PP avec 20 % de talc ajouté peuvent réduire le taux de retrait à moins de 1 %, mais la température doit être augmentée de 20°C, sinon le matériau ne peut pas être injecté. Maintenant, la ligne de production de pièces de précision est équipée d'un système de contrôle en boucle fermée de la température du moule, et la différence de température est contrôlée à ±2°C, ce qui améliore considérablement la stabilité dimensionnelle du produit.
Flexibilité : Le principe fondamental du moulage par injection de PP
Le slogan sur le mur de l'atelier dit : "Les paramètres sont figés, les gens sont vivants." Il n'y a pas de formule immuable pour le moulage par injection de PP. Lors des tests de nouveaux produits, les paramètres doivent être ajustés sept ou huit fois.
Tout comme pour fabriquer des boîtes à lunch à parois minces, il faut battre et refroidir rapidement, et pour fabriquer des plateaux porteurs, il faut battre et refroidir lentement ; les pièces transparentes craignent le jaunissement dû aux hautes températures, et les pièces noires craignent les taches de matériau dues aux basses températures. En convertissant ces expériences en fiches de processus, combinées au nouveau système de surveillance par IA, le taux de produits PP qualifiés dans l'atelier est maintenant supérieur de 15 % à celui d'il y a trois ans.
Dans le monde du traitement des plastiques, le moulage par injection de PP est comme l'artisanat d'un vieux maître. Il nécessite un contrôle précis des paramètres et l'expérience accumulée de l'opérateur.
Ces chiffres de température fluctuants et ces courbes de pression changeantes se transforment finalement en produits qualifiés sur la ligne d'assemblage. Lorsque vous prenez une pièce en PP lisse, pensez aux détails du processus soigneusement contrôlés derrière elle. Ce sont ces petits contrôles qui permettent aux matériaux en polypropylène de révéler leur plus grande valeur.
Notre plateforme connecte des centaines de fournisseurs chimiques chinois vérifiés avec des acheteurs du monde entier, favorisant des transactions transparentes, de meilleures opportunités commerciales et des partenariats de grande valeur. Que vous recherchiez des produits de base en vrac, des produits chimiques spécialisés ou des services d'approvisionnement personnalisés, TDD-Global est digne d'être votre premier choix.












