
Conditions de traitement du plastique PVC
Le plastique en polychlorure de vinyle (PVC) est un matériau thermoplastique largement utilisé. Son traitement nécessite un contrôle strict de diverses conditions pour garantir la qualité et les performances des produits. Les principales techniques de traitement incluent l'extrusion, le moulage par coulée, le moulage par injection et le moulage par soufflage étiré. Chaque procédé a des exigences différentes pour le mélange de la résine PVC et des additifs ainsi que pour la conversion de la matière thermoplastique fondue.
Avant tout traitement, il est crucial de bien mélanger la résine PVC et ses additifs associés. La résine PVC elle-même possède certaines caractéristiques, et l'ajout d'additifs vise à améliorer ses performances de traitement et celles du produit final. Les additifs courants incluent les plastifiants, les stabilisants, les lubrifiants, les charges et les colorants.
Les plastifiants peuvent réduire la température de fusion et la viscosité de la résine PVC et améliorer la flexibilité et la plasticité des produits ; les stabilisants peuvent empêcher la dégradation du PVC due à la chaleur, à la lumière et à d'autres facteurs pendant le traitement et l'utilisation ; les lubrifiants peuvent réduire la friction entre les matériaux et les équipements de traitement et améliorer la fluidité du traitement ; les charges peuvent réduire les coûts et renforcer la dureté et la rigidité des produits ; les colorants donnent aux produits la couleur souhaitée. Le but d'un mélange approfondi est de disperser uniformément les additifs dans la résine PVC pour éviter les différences de performance locales.
Le processus de mélange est généralement effectué dans un mélangeur à grande vitesse, et l'effet de mélange est assuré en contrôlant des paramètres tels que le temps de mélange, la température et la vitesse. Par exemple, au début du mélange, la vitesse peut être augmentée de manière appropriée pour disperser rapidement les matériaux. Au fur et à mesure que le mélange progresse, la vitesse est réduite et la température est contrôlée pour éviter que les matériaux ne surchauffent et ne se décomposent.
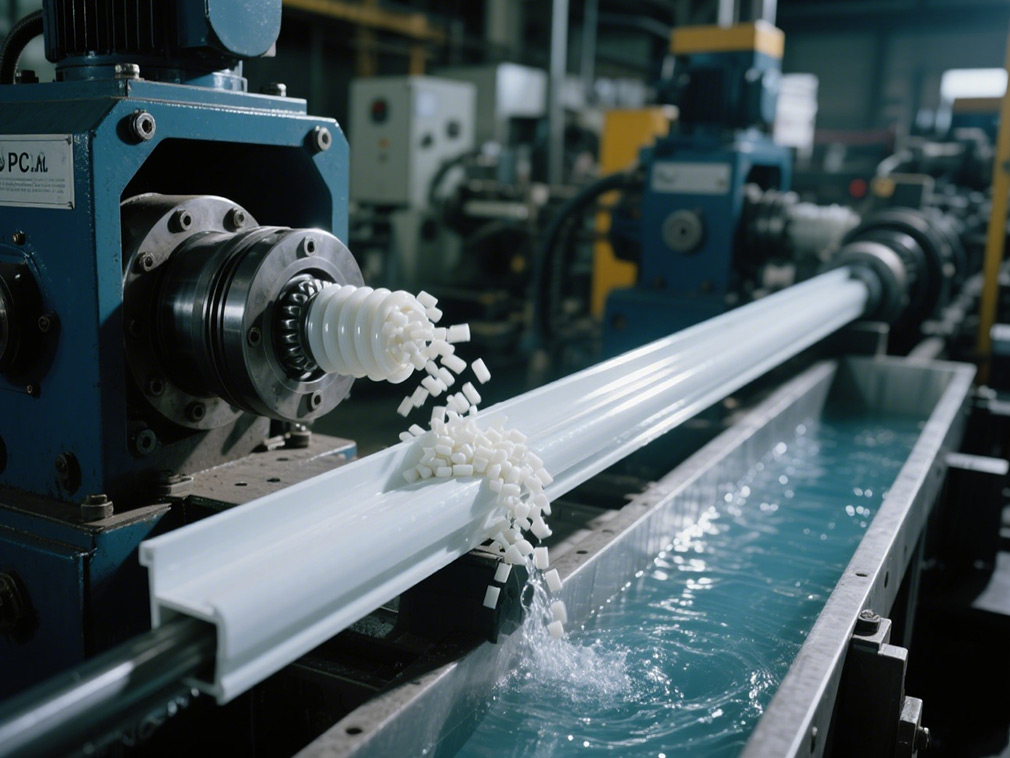
L'extrusion est l'une des méthodes les plus couramment utilisées dans le traitement des plastiques en polychlorure de vinyle. Dans le processus d'extrusion, la température de traitement est un facteur clé. La plage de température de traitement de la résine PVC est relativement étroite. En général, la température d'extrusion doit être contrôlée entre 160 et 200℃.
Si la température est trop basse, le matériau est difficile à plastifier, ce qui entraînera une surface rugueuse du produit et des particules non fondues à l'intérieur, affectant la résistance et l'apparence du produit ; si la température est trop élevée, le PVC se décomposera, produira des gaz nocifs et réduira les propriétés physiques du produit. De plus, la vitesse de la vis affectera également le processus d'extrusion.
Une vitesse de vis plus élevée peut améliorer l'efficacité de la production, mais une vitesse trop rapide entraînera un temps de séjour trop court du matériau dans le cylindre et une plastification insuffisante ; une vitesse trop lente réduira la production et augmentera la consommation d'énergie. La vitesse de vis appropriée doit être ajustée en fonction des spécifications et des exigences de qualité du produit. En même temps, la conception et le contrôle de la température du moule affecteront également la forme et la précision dimensionnelle du produit extrudé. La température du moule doit généralement être maintenue à un niveau bas, généralement entre 40 et 60℃, pour favoriser le refroidissement rapide et la mise en forme du matériau.
Le processus de moulage par coulée est principalement utilisé pour produire des films et des feuilles en PVC. Pendant le processus de coulée, la matière fondue en PVC est rapidement refroidie en un film après avoir été extrudée de la tête de filière. Afin d'obtenir des produits moulés de haute qualité, la température de la matière fondue doit être précisément contrôlée. En général, la température de la matière fondue se situe entre 180 et 220℃ pour garantir que la matière fondue ait une bonne fluidité et uniformité.
La température et la vitesse du rouleau de refroidissement ont également une influence importante sur la qualité du film. Si la température du rouleau de refroidissement est trop basse, le film refroidira trop rapidement, entraînant un stress interne excessif, une déformation et des fissures ; si la température est trop élevée, le film ne sera pas suffisamment refroidi et collera facilement.
En général, la température du rouleau de refroidissement est contrôlée entre 15 et 30℃, et la vitesse du rouleau de refroidissement doit correspondre à la vitesse d'extrusion de la matière fondue pour garantir une épaisseur uniforme du film. De plus, le contrôle de la tension pendant le processus de coulée ne peut être négligé. Une tension appropriée peut garantir que le film reste plat pendant le processus de refroidissement et de traction pour éviter les plis et les déformations.
Le processus de moulage par injection consiste à chauffer et à faire fondre les granulés de plastique PVC et à injecter la matière fondue dans la cavité du moule à l'aide de la vis de la machine de moulage par injection. La température de moulage par injection est également essentielle pour la qualité du produit. La température de moulage par injection est généralement comprise entre 170 et 210℃, et la température spécifique doit être ajustée en fonction du type de résine PVC, de la complexité du produit et de la structure du moule.
Pour certains produits à parois minces, afin de garantir que la matière fondue puisse remplir rapidement la cavité, la température de moulage par injection doit être augmentée de manière appropriée ; pour les produits à parois épaisses, il est nécessaire d'éviter que la température ne soit trop élevée, ce qui provoquerait des bulles et des trous de retrait à l'intérieur du produit.
La pression d'injection et le temps de maintien auront également un impact important sur la qualité du produit. Une pression d'injection plus élevée peut garantir que la matière fondue remplit la cavité du moule, mais une pression excessive peut facilement entraîner des bavures et des contraintes résiduelles sur le produit ; si le temps de maintien est insuffisant, le produit sera creusé et présentera des écarts dimensionnels en raison d'un remplissage insuffisant. Une pression d'injection et un temps de maintien raisonnables doivent être optimisés grâce à des expériences et à l'expérience.
Le moulage par soufflage étiré est souvent utilisé pour produire des produits creux tels que des bouteilles en PVC. Le processus est divisé en deux étapes. Tout d'abord, la préforme en PVC est chauffée à une température appropriée pour lui donner une certaine plasticité, puis elle est étirée et moulée par soufflage. La température de chauffage de la préforme est généralement comprise entre 90 et 120℃. Si la température est trop élevée, la préforme sera trop ramollie et se déformera facilement pendant le processus d'étirement et de soufflage ; si la température est trop basse, les propriétés de traction de la préforme seront médiocres et difficiles à mouler.
Le rapport d'étirement et le rapport de soufflage sont des paramètres importants dans le processus de moulage par soufflage étiré, qui affectent directement la répartition de l'épaisseur des parois et les propriétés mécaniques du produit. Un rapport d'étirement et un rapport de soufflage appropriés peuvent rendre l'orientation des chaînes moléculaires du produit raisonnable et améliorer la résistance et la transparence du produit. En même temps, la pression de soufflage et le temps de refroidissement doivent également être contrôlés avec précision pour garantir la stabilité de la forme et des dimensions du produit.
En résumé, le traitement des plastiques en polychlorure de vinyle est une ingénierie systémique complexe, qui nécessite un contrôle strict du mélange de la résine PVC et des additifs ainsi que des conditions de chaque processus de traitement. Ce n'est qu'en contrôlant raisonnablement la température de traitement, la vitesse, la pression, le temps et d'autres paramètres que des produits en plastique de polychlorure de vinyle de qualité supérieure et de performance stable peuvent être produits pour répondre aux besoins d'application de différents domaines.
Notre plateforme connecte des centaines de fournisseurs chimiques chinois vérifiés avec des acheteurs du monde entier, favorisant des transactions transparentes, de meilleures opportunités commerciales et des partenariats de grande valeur. Que vous recherchiez des produits de base en vrac, des produits chimiques spécialisés ou des services d'approvisionnement personnalisés, TDD-Global est digne d'être votre premier choix.












